Schmelzhütten, Aluminium-Strangpresswerke und Eisengießereien zählen zu den thermisch extremsten Arbeitsplätzen der Schwerindustrie. Während flüssiges Aluminium bei 750–800 °C dünnflüssig wie Wasser strömt, erreichen Roheisen und flüssiger Stahl in Gießpfannen Temperaturen von 1400–1550 °C.
Feuchtigkeitseintrag in eine Pfanne, das Abziehen von Schlacke oder ein Auswurf beim Chargieren können binnen Millisekunden dutzende Kubikzentimeter weißglühender Schmelze über die Gießbühne schleudern. In diesem Bruchteil einer Sekunde entscheidet die Faserphysik der Schutzkleidung über den Unterschied zwischen einem folgenlosen Schreckmoment und lebensbedrohlichen tiefen Verbrennungen.
1. Die überraschende Werkstoffrealität: Warum sind Aramidgewebe gegen Aluminium fatal?
Im Brandschutz sowie beim Störlichtbogenschutz gelten Meta- und Para-Aramide (Nomex®, Kevlar®) zu Recht als Referenzmaterialien. Im Vertrauen auf diesen Ruf beschaffen manche Gießereien Aramidkleidung für ihre Schmelzer. In einer Aluminium- oder Leichtmetallgießerei ist dies jedoch ein folgenschwerer Werkstofffehler!
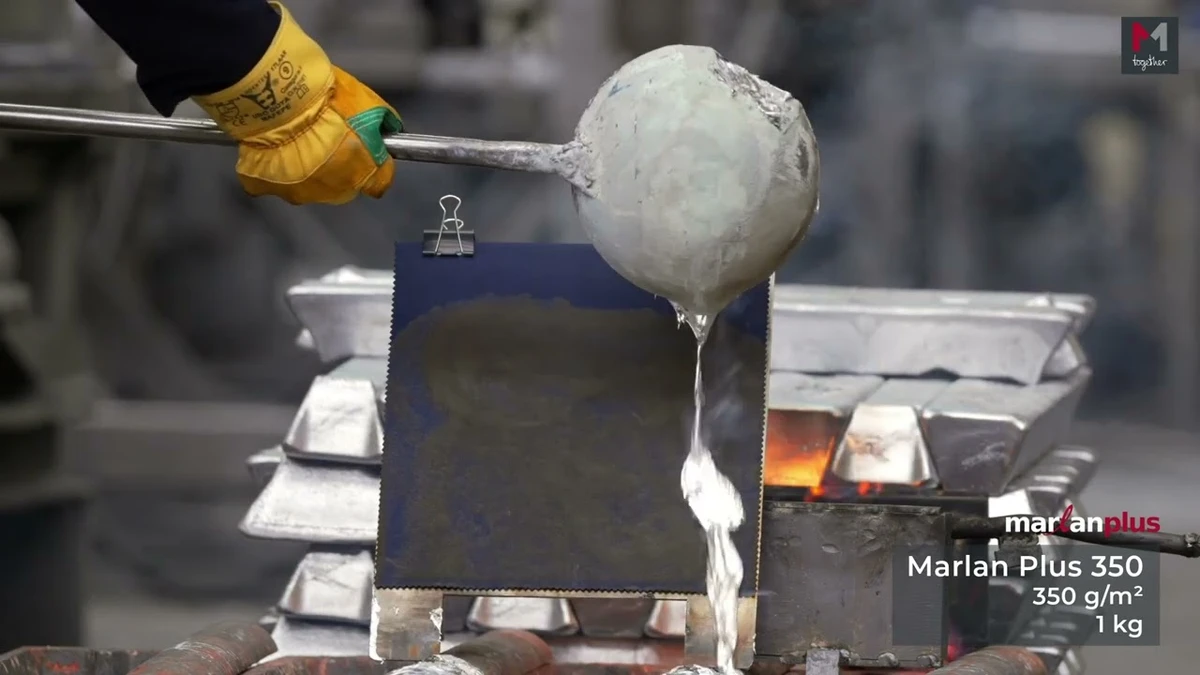
Obwohl die Gießtemperatur von flüssigem Aluminium (~780 °C) niedriger ist als bei Roheisen (~1400 °C), sind seine spezifische Wärmekapazität (cp = 1,08 J/g·K gegenüber 0,82 J/g·K bei Eisen; +32%) und die beim Erstarren freigesetzte latente Schmelzwärme (ΔHf = 397 J/g gegenüber 247 J/g bei Eisen; +61%) deutlich höher. Flüssiges Aluminium bei 780 °C benetzt Aramidfasern bei hoher Wärmeleitfähigkeit (~94 W/m·K) (Wetting-Phänomen), setzt sich in den Gewebeporen fest und überträgt 397 J/g Schmelzwärme auf die Haut – mit schwersten nekrotischen Verbrennungen 3. und 4. Grades. Aramid-Obergewebe dürfen niemals gegen flüssiges Aluminium eingesetzt werden!
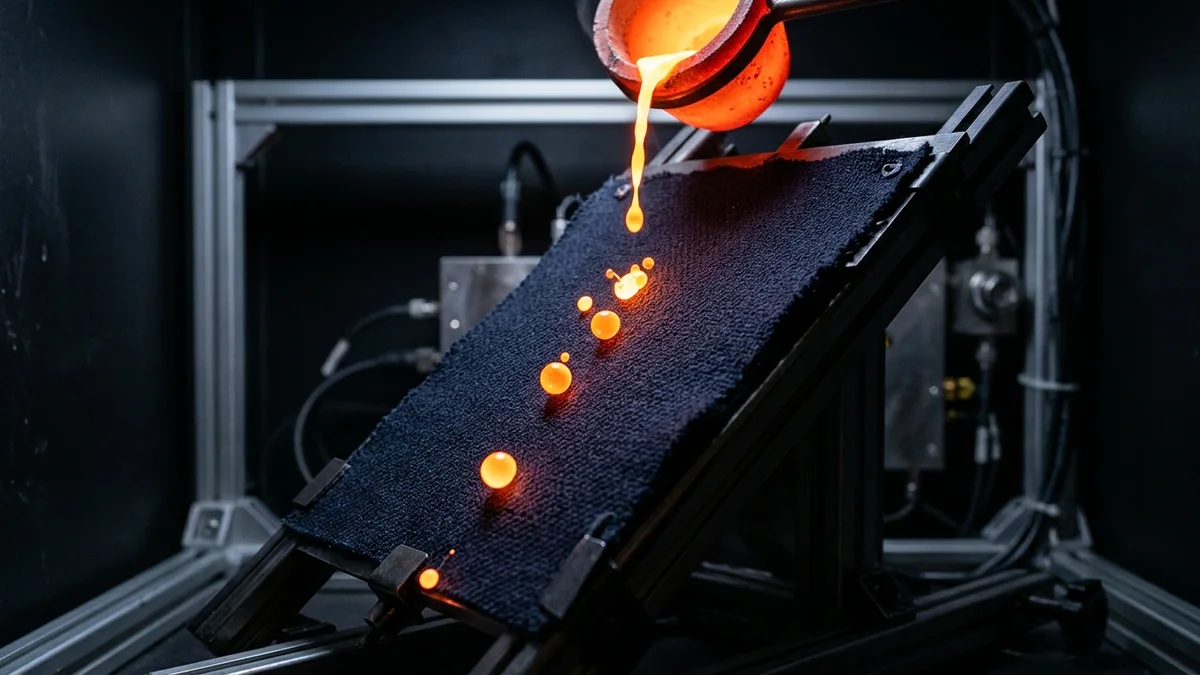
Gegenüber Metallschmelzen genügt bloße Flammhemmung nicht – entscheidend ist, dass flüssiges Metall überhaupt nicht an der Gewebeoberfläche anhaften kann, sondern augenblicklich wie Wassertropfen zu Boden abperlt.
2. Prüfnorm DIN EN ISO 9185: Wie werden die Klassen D und E auf der PVC-Sensorhaut gemessen?
Die weltweit maßgebliche Norm zur Bestimmung des Widerstands von Schutzkleidung gegen flüssige Metallspritzer ist die DIN EN ISO 9185:2007 (sowie Kennbuchstaben D & E in DIN EN ISO 11612).
Im Prüfstand wird das Gewebemuster in einem Winkel von 45° eingespannt. Unmittelbar hinter der Geweberückseite liegt eine speziell geprägte thermoplastische PVC-Sensorfolie (Hautsimulator) an. Aus einem gesteuerten Schmelztiegel wird flüssiges Metall definierter Temperatur auf die Probe gegossen (ergänzt für die Primäraluminiumelektrolyse durch den extrem aggressiven Flüssig-Kryolith-Test mit > 100 g bei 950–1000 °C):
| Prüfcode | Art der Metallschmelze | Gießtemperatur | Leistungsstufen & Metallmasse (0 Hautsimulator-Schäden) |
|---|---|---|---|
| EN ISO 9185:2007 Code D | Flüssiges Aluminium | 780 °C ± 20 °C |
D1: 100 g – 200 g D2: 200 g – 350 g D3: ≥ 350 g (Höchste Klasse — Prüfung: 357–360 g) |
| EN ISO 9185:2007 Code E | Flüssiges Roheisen / Stahl | 1400 °C ± 20 °C |
E1: 60 g – 120 g E2: 120 g – 200 g E3: ≥ 200 g (Höchste Klasse — Prüfung: 208–212 g) |
Zum Bestehen der Prüfung darf das Gewebe weder durchschlagen werden noch nachbrennen; vor allem aber darf die darunterliegende geprägte PVC-Sensorhaut keinerlei Glättung der Prägestruktur, Lochbildung (Pinholing), Schrumpfung oder Anschmelzung aufweisen.
Lesen Sie ergänzend unsere strategische Schwerindustrie-Analyse, warum Leistungsstufe D2 im Ernstfall nicht ausreicht: Warum Gießereikleidung Klasse D3/E3 erfüllen muss (Stahlwerksanalyse Erdemir & İsdemir).
3. Physik nichthaftender Fasern: Der „Bead-Off“-Abperleffekt von MARLAN PLUS
Das physikalische Geheimnis gegen anhaftende Metallschmelzen liegt nicht in vollsynthetischen Polymeren, sondern im Zusammenspiel natürlicher Proteinfasern mit flammhemmender Zellulose.
Koruyucu Donanım setzt in seinen Flüssigmetall-Schutzsystemen auf die präzise abgestimmte Vierfaser-Architektur MARLAN PLUS:
Modifizierte Zellulosefaser für permanente Flammhemmung und hohe Atmungsaktivität.
Schlüsselelement für den Abperleffekt dank natürlichem Keratinprotein und Zellfeuchte.
Hohe Weiterreißfestigkeit und hygroskopische Wasserdampfdiffusion im Hüttenbetrieb.
4. Permanenter inhärenter Schutz vs. chemische Ausrüstung (der Proban-Irrtum)
Ein Großteil preisgünstiger Gießereikleidung auf dem Markt besteht aus Baumwollgeweben, die nachträglich mit chemischen Flammschutzmitteln ausgerüstet wurden (z. B. Proban- oder Pyrovatex-Imprägnierungen).
Solche chemischen Oberflächenausrüstungen bergen im Hüttenalltag zwei gravierende Risiken:
- Auswaschungseffekt: Bei unsachgemäßer oder intensiver Industriewäsche baut die chemische Ausrüstung nach 10–15 Zyklen ab, sodass die Schutzwirkung schleichend verloren geht.
- Versprödung bei Schmelzekontakt: Beim Auftreffen flüssiger Schmelze verkohlt die Imprägnierung spröde, reißt auf und lässt das Flüssigmetall durchbrechen.
Inhärent flammhemmende Fasersysteme verlieren hingegen selbst nach 50 industriellen Waschzyklen gemäß DIN EN ISO 15797 nichts von ihrer D3- und E3-Abperlwirkung sowie ihrer Kryolithbeständigkeit (> 100 g). Darüber hinaus liefern wir sämtliche Schutzsysteme mit 1 Jahr Herstellergarantie sowie dreimal jährlichen (3×/Jahr, alle 4 Monate) Vor-Ort-PSA-Feldaudits inklusive schriftlichem Arbeitsschutzbericht.
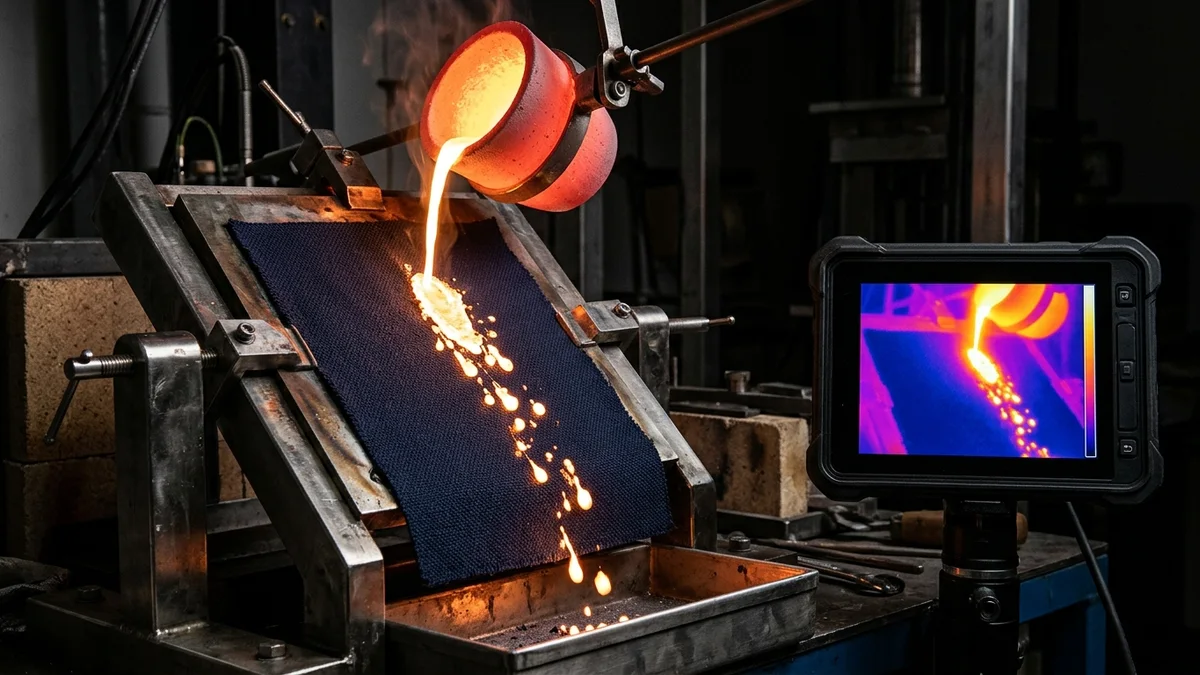
Dauerhafter Abperleffekt & Thermoprüfung nach 50 Wäschen
In Abgießprüfungen nach DIN EN ISO 9185:2007 im Anschluss an 50 Industriewäschen nach DIN EN ISO 15797 weist das inhärente MARLAN PLUS-Gewebe unverändert ein sauberes Abperlen auf und hält die Rückseitentemperatur sicher unter der Verbrennungsschwelle.
5. Korgan Gießereischutzanzug und abnehmbare Haube (350 g/m², D3 / E3)
Im Gießereibetrieb gilt: Im Gegensatz zu schweren aluminisierten Schutzanzügen oder dicken Spaltlederschürzen mit 800–1000 g/m², die Beschäftigte rasch an die Grenze der Hitzeerschöpfung bringen, verbindet moderne Gewebetechnik maximalen Schutz mit hoher Atmungsaktivität.
Der Korgan Schutzanzug setzt mit seiner nominal 350 g/m² leichten einlagigen Konstruktion neue ergonomische Maßstäbe (zusätzlich zertifiziert mit sekundärem Open-Arc-Schutzwert ATPV 9,0 cal/cm² und Flüssig-Kryolith-Beständigkeit > 100 g):
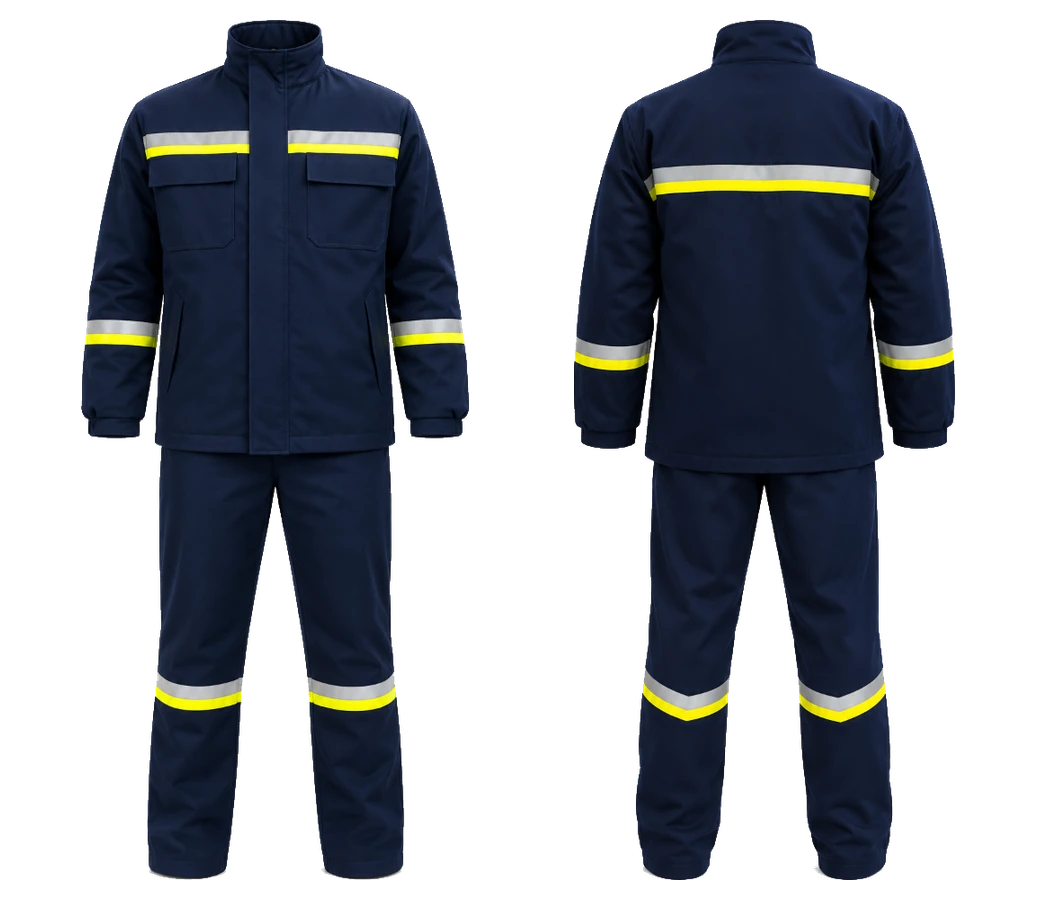
Korgan Flüssigmetall-Schutzanzug & Schutzhaube
System aus Jacke, Hose und per Klett am Stehkragen verriegelbarer 350-g/m²-Schutzhaube. Einlagig mit 350 g/m² auf D3 (≥ 350 g Al) und E3 (≥ 200 g Fe) zertifiziert, konform mit DIN EN 1149-2:1997 (1,78 × 10⁸ Ω) & DIN EN 1149-5 Antistatik, sekundärem Lichtbogenwert ATPV 9,0 cal/cm² sowie Sichtbarkeit nach EN ISO 20471 FR-Streifen / EN 17353:2020 Typ B2.
6. Molten Extreme schwerer Gießereimantel (Strahlungshitze-Schutzklasse C2)
Schmelzer direkt an der Ofenbrust, beim Abstich oder an Gießpfannen sind neben Metallspritzern einer dauerhaften, intensiven Infrarot-Strahlungshitze (Kennbuchstabe C nach DIN EN ISO 11612) ausgesetzt.
Speziell für diese Hochtemperaturbereiche wurde der Molten Extreme Mantel als nicht aluminisierter dreilagiger Gießereimantel konstruiert (EU-Baumusterprüfbescheinigung 23/5783/00/0161 durch AITEX 0161):

Molten Extreme Mehrlagen-Gießereimantel (~615 g/m²)
Nicht aluminisiertes 3-Lagen-System: 350 g/m² nichthaftendes Obergewebe, 150 g/m² vernadelter Meta-Aramid-Filz als Thermobarriere und atmungsaktives Innenfutter mit 115 g/m². Zertifiziert durch AITEX 0161 (Nr. 23/5783/00/0161) für Strahlungshitze DIN EN ISO 11612 C2 (RHTI24 = 37,4 s), D3/E3-Spritzerschutz, Sichtbarkeit EN ISO 20471 / EN 17353:2020 Typ B2 und Antistatik EN 1149-2/5.
Das wichtigste konstruktive Sicherheitsmerkmal des Mantels ist seine Quick-Release-Notabwurf-Frontleiste mit Einhand-Schnellöffnung in Verbindung mit der taschenlosen Trap-Free-Außengeometrie nach DIN EN ISO 11612 Abschnitt 4.2. Im Notfall lässt sich der Mantel in Sekundenschnelle abstreifen, und die glatte Außenseite besitzt keinerlei aufgesetzte Außentaschen oder nach oben offene Falten, in denen sich Flüssigmetall fangen könnte.
Häufig gestellte Fragen (FAQ)
Warum dürfen Aramidgewebe (Nomex / Kevlar) nicht gegen flüssige Aluminiumspritzer eingesetzt werden?
Wie funktionieren nichthaftende Faserphysik und der sogenannte „Bead-Off“-Effekt?
Wofür stehen die Schutzklassen D3 und E3 in der Norm DIN EN ISO 9185:2007?
Wählen Sie den passenden Schutzanzug für die Schmelze Ihres Gießereibetriebs
Prüfen Sie unsere akkreditierten Abgießberichte für Aluminium, Eisen und Kryolith und erarbeiten Sie Ihr Leistungsverzeichnis gemeinsam mit unserem Ingenieurteam.
Gießereimuster & Fachberatung anfordern →