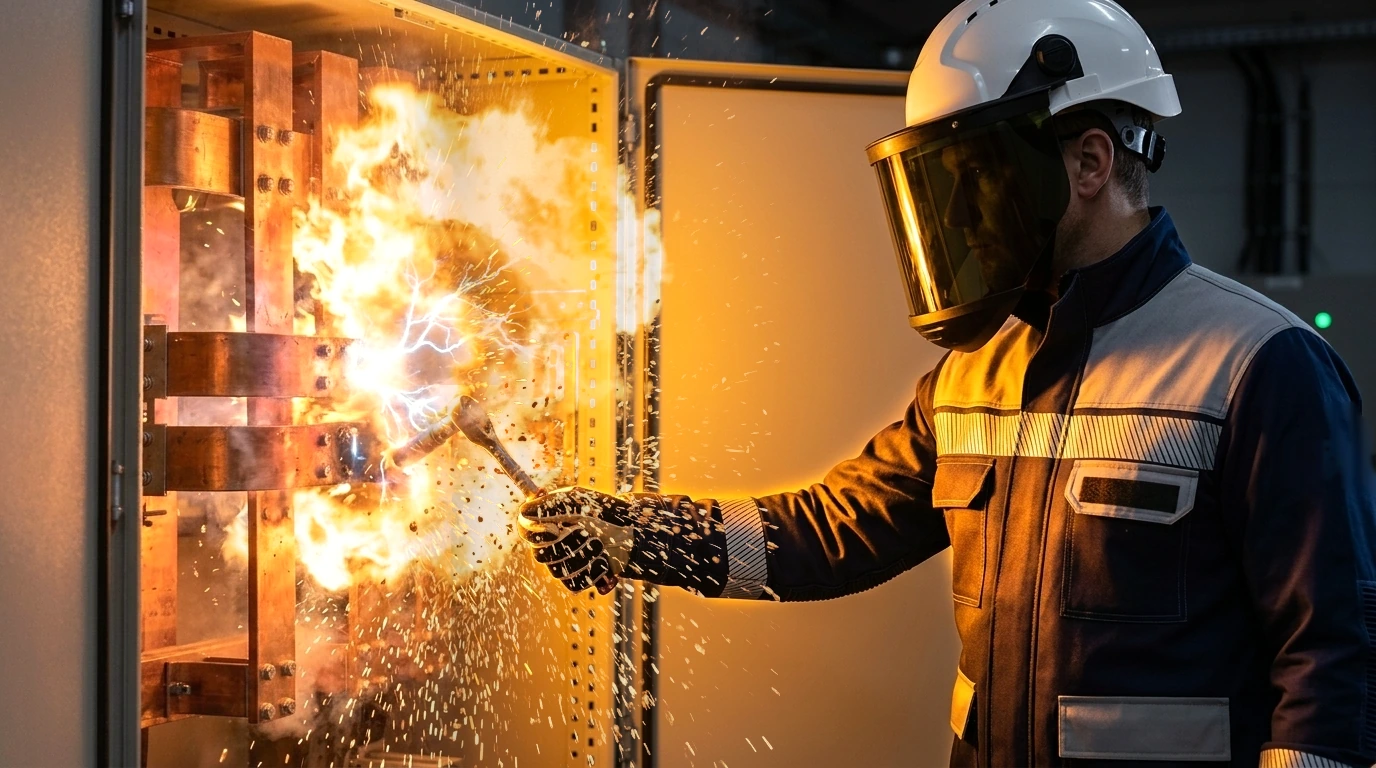
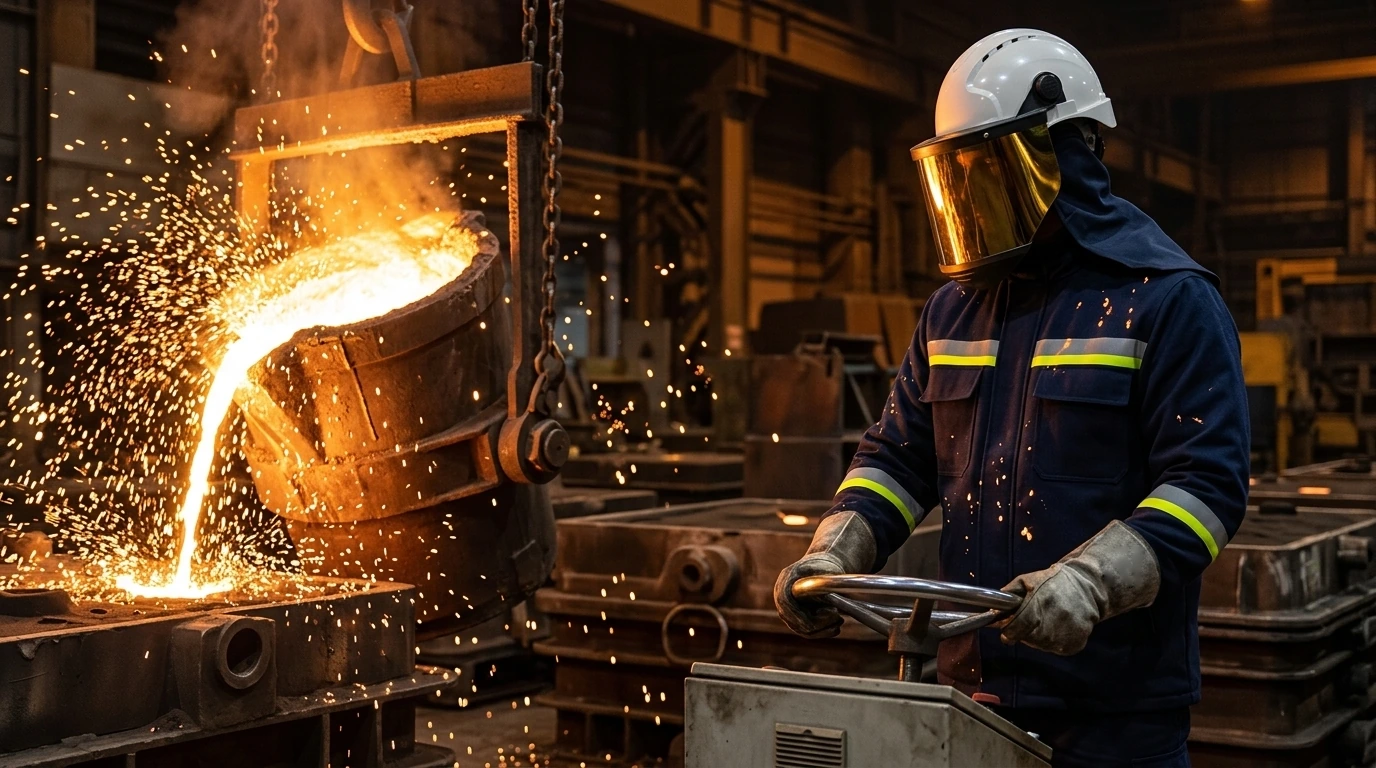
Las plantas de fusión primaria, las líneas de extrusión de aluminio y las fundiciones siderúrgicas constituyen los entornos térmicos más severos de la industria pesada. Mientras el aluminio líquido fluye como agua entre 750 y 800 °C, el arrabio y el acero fundido en cucharas alcanzan entre 1400 y 1550 °C.
Durante la colada, la entrada accidental de humedad en una cuchara, el desescoriado o una reacción en la carga del horno pueden proyectar decenas de centímetros cúbicos de metal incandescente sobre la nave. En ese milisegundo crítico, la tecnología fibrosa de la prenda del operario marca la frontera entre un incidente sin lesiones y una quemadura profunda potencialmente mortal.
1. La realidad sorprendente de los materiales: ¿por qué las aramidas son desastrosas frente al aluminio?
En aplicaciones de fuego repentino y arco eléctrico, los tejidos de meta-aramida y para-aramida (Nomex®, Kevlar®) son reconocidos universalmente como referencia. Confiando en ese prestigio, numerosos responsables de fundición adquieren vestuario de aramida. Sin embargo, frente a salpicaduras de aluminio fundido esto constituye un error fatal.
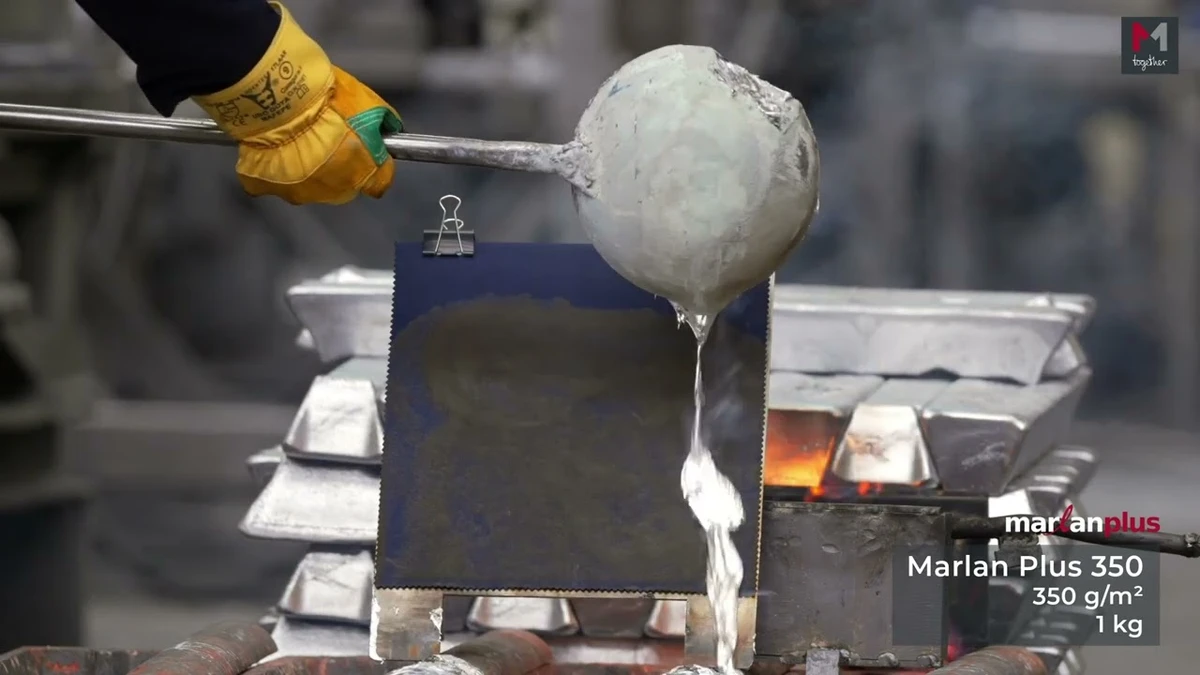
Aunque la temperatura de colada del aluminio líquido (~780 °C) sea inferior a la del hierro (~1400 °C), su calor específico (cp = 1,08 J/g·K frente a 0,82 J/g·K en el hierro; +32%) y el calor latente de fusión liberado al solidificar (ΔHf = 397 J/g frente a 247 J/g en el hierro; +61%) son mucho más elevados. El aluminio líquido a 780 °C con alta conductividad térmica (~94 W/m·K) «moja» las fibras de aramida (fenómeno de wetting), queda atrapado en los intersticios del tejido y transfiere 397 J/g de calor latente, provocando quemaduras necróticas profundas de 3.er y 4.º grado. ¡Jamás deben utilizarse capas exteriores de aramida frente al aluminio líquido!
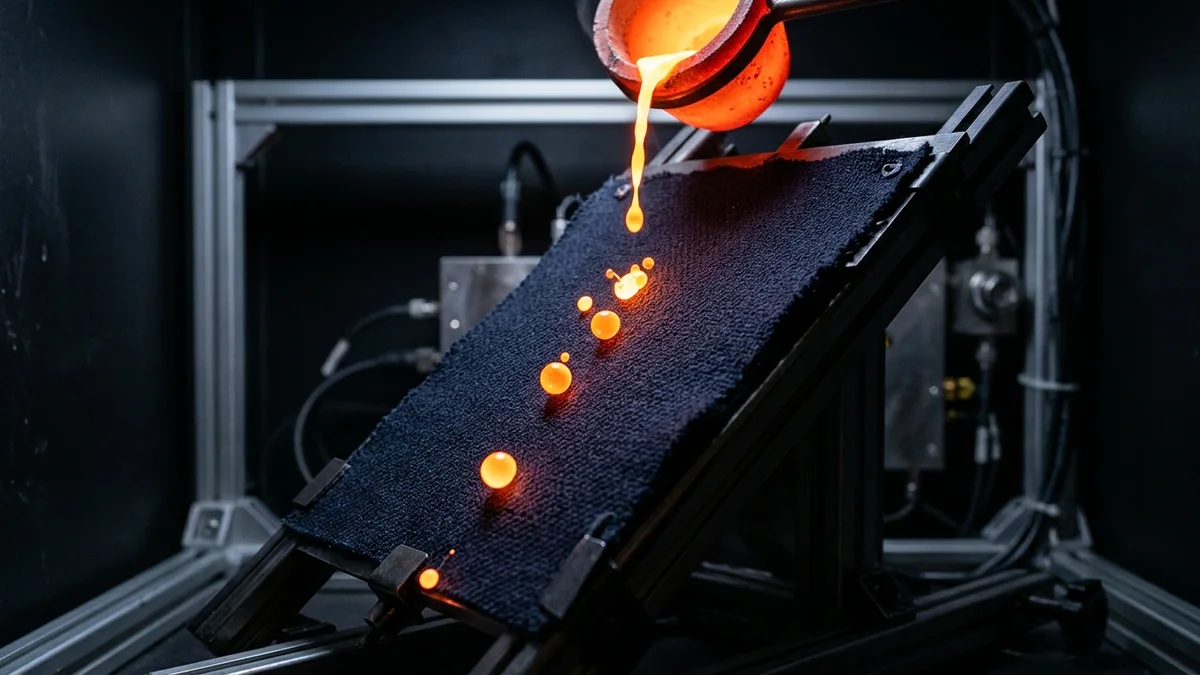
Frente al metal en estado líquido no basta con que la tela no arda: es indispensable que el metal fundido sea incapaz de adherirse a la superficie textil y ruede instantáneamente hasta el suelo como gotas de agua.
2. Norma de ensayo EN ISO 9185: ¿cómo se miden las clases D y E sobre piel simulada de PVC?
El único estándar internacional que cuantifica la resistencia de la ropa de protección frente a proyecciones de metal fundido es EN ISO 9185:2007 (y los códigos D y E de EN ISO 11612).
En el banco de laboratorio (como los del Organismo Notificado AITEX 0161 en España), la probeta textil se tensa con una inclinación de 45°. Justo detrás del tejido, en contacto directo, se coloca una membrana de PVC gofrado (simulador sensor de piel humana) cuyo microrrelieve calibrado actúa como testigo térmico. Desde un crisol motorizado se vierte una masa exacta de metal fundido —complementada en metalurgia primaria de aluminio con el severo ensayo de baño de criolita fundida > 100 g a 950–1000 °C—:
| Código de ensayo | Tipo de metal fundido | Temperatura de colada | Niveles de clase y masa vertida (0 daño en sensor de piel) |
|---|---|---|---|
| EN ISO 9185:2007 Código D | Aluminio fundido | 780 °C ± 20 °C |
D1: 100 g – 200 g D2: 200 g – 350 g D3: ≥ 350 g (Clase máxima — Ensayo: 357–360 g) |
| EN ISO 9185:2007 Código E | Arrabio / acero fundido | 1400 °C ± 20 °C |
E1: 60 g – 120 g E2: 120 g – 200 g E3: ≥ 200 g (Clase máxima — Ensayo: 208–212 g) |
Para superar la prueba, el tejido no debe perforarse ni presentar postcombustión, pero el criterio decisivo reside en el sensor posterior: la lámina de PVC gofrado no debe mostrar ningún alisamiento de su relieve, microperforación (pinholing), contracción ni fusión.
Puede consultar también nuestro análisis estratégico que detalla por qué el nivel D2 resulta insuficiente en plantas siderúrgicas integrales: ¿Por qué la ropa de fundición debe ser D3/E3? (Análisis siderúrgico Erdemir e İsdemir).
3. Física de fibras antiadherentes: el efecto «Bead-Off» de MARLAN PLUS
La arquitectura molecular que impide la adherencia del metal líquido no proviene de polímeros petroquímicos, sino de fibras proteicas naturales combinadas con celulosa ignífuga.
Koruyucu Donanım emplea la arquitectura de cuatro fibras de ingeniería MARLAN PLUS en sus sistemas para metal fundido:
Fibra celulósica modificada que aporta resistencia permanente a la llama y alta transpirabilidad.
Elemento clave de repelencia gracias a su proteína queratina y humedad celular intrínseca.
Elevada resistencia mecánica al desgarro y difusión higroscópica de vapor.
4. Protección inherente permanente frente a acabados químicos (la falacia del algodón tipo Proban)
Gran parte de las prendas económicas de fundición comercializadas en el mercado se fabrican impregnando lonetas de algodón en baños químicos retardantes de llama (acabados tipo Proban o Pyrovatex).
Estos tratamientos superficiales presentan dos vulnerabilidades críticas:
- Degradación con los lavados: tras 10 a 15 ciclos de lavandería industrial rigurosa, el recubrimiento químico puede perderse, reduciendo drásticamente el comportamiento ignífugo de la prenda.
- Fragilización ante salpicaduras líquidas: al recibir el impacto del metal fundido, el acabado químico se carboniza de forma quebradiza y permite la penetración de la masa líquida.
Por el contrario, los tejidos diseñados con fibras inherentes no pierden ni un solo punto de su capacidad antiadherente D3 y E3 ni su resistencia a criolita (> 100 g) incluso tras 50 ciclos de lavado industrial conforme a EN ISO 15797. Además, todas nuestras prendas metalúrgicas cuentan con 1 año de garantía de fabricación y auditorías técnicas presenciales en planta 3 veces al año (cada 4 meses) con informe escrito para PRL / HSE.
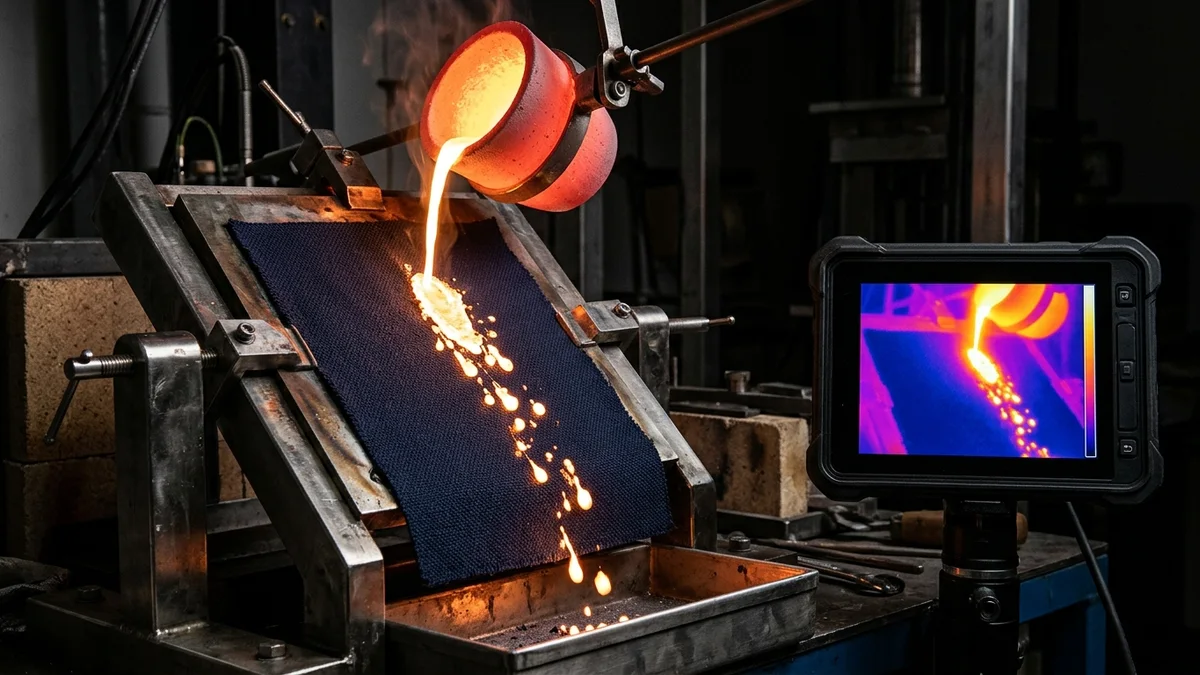
Efecto Bead-Off permanente y control térmico tras 50 lavados
En los ensayos de vertido EN ISO 9185:2007 realizados después de 50 lavados industriales EN ISO 15797, el tejido inherente MARLAN PLUS continúa evacuando el metal líquido limpiamente, manteniendo la temperatura del sensor cutáneo muy por debajo del umbral de quemadura.
5. Traje y capucha de fundición Korgan (350 g/m², D3 / E3)
En las naves de colada, a diferencia de los pesados trajes aluminizados o los gruesos mandiles de cuero de 800–1000 g/m² que conducen al operario al agotamiento por calor, la ingeniería textil moderna logra máxima protección con mínima carga fisiológica.
El Traje Korgan revoluciona la ergonomía metalúrgica mediante una construcción monocapa ligera de 350 g/m² nominales (con clasificación secundaria verificada frente a arco abierto de ATPV 9,0 cal/cm² y resistencia a criolita fundida > 100 g):
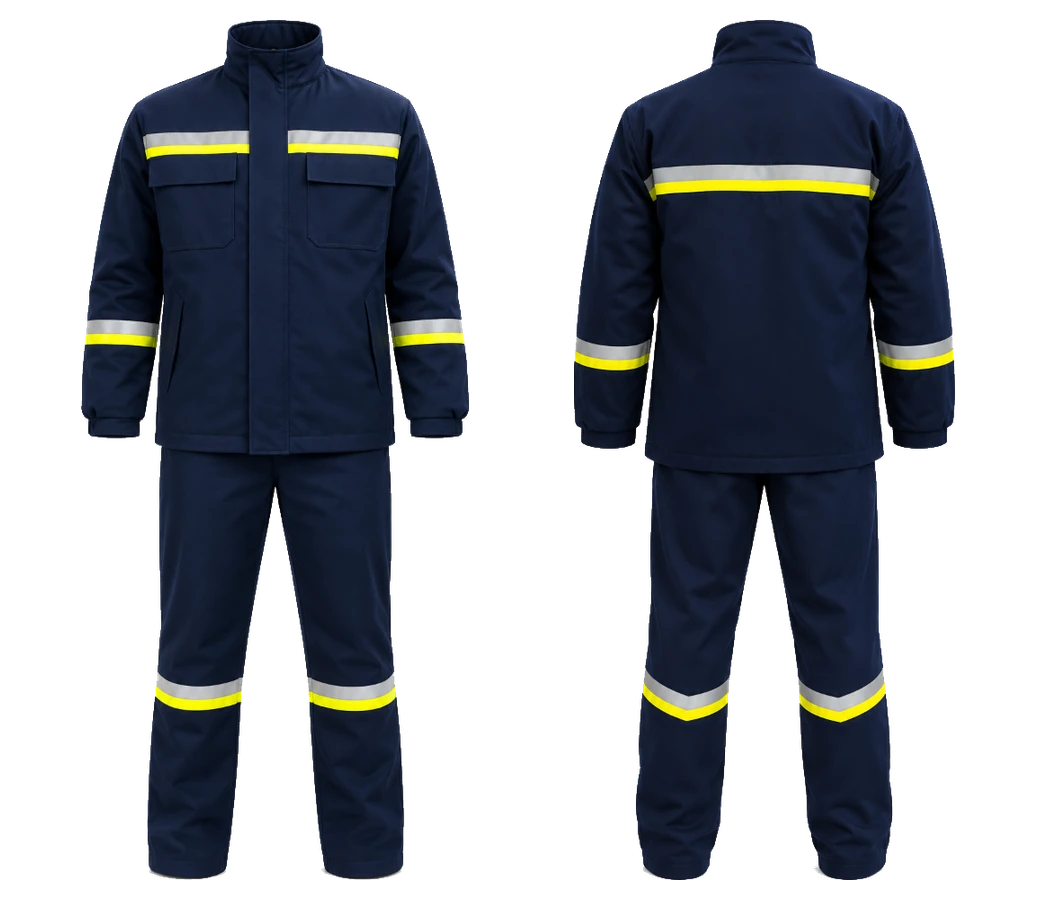
Traje y Capucha contra Metal Fundido Korgan
Conjunto de chaqueta, pantalón y capucha desmontable de 350 g/m² acoplada mediante velcro al cuello mao. Certificado en tejido monocapa de 350 g/m² para D3 (≥ 350 g Al) y E3 (≥ 200 g Fe), antiestático EN 1149-2:1997 (1,78 × 10⁸ Ω) y EN 1149-5, arco secundario ATPV 9,0 cal/cm² y visibilidad con banda ignífuga EN ISO 20471 / EN 17353:2020 Tipo B2.
6. Abrigo pesado de fundición Molten Extreme (protección frente a calor radiante C2)
Los técnicos que operan frente a bocas de horno, piqueras de sangrado o plataformas de cucharas afrontan no solo proyecciones líquidas, sino también una exposición sostenida a intensa radiación infrarroja (Calor Radiante Código C).
Para estas posiciones extremas se ha desarrollado el abrigo multicapa no aluminizado Molten Extreme, avalado por el Certificado de Examen UE de Tipo 23/5783/00/0161 del Organismo Notificado AITEX 0161 en España:

Abrigo Multicapa de Fundición Molten Extreme (~615 g/m²)
Sistema tricapa no aluminizado: tejido exterior antiadherente de 350 g/m², barrera térmica de fieltro punzonado de meta-aramida de 150 g/m² y forro interior transpirable de 115 g/m². Certificado por AITEX 0161 (n.º 23/5783/00/0161) en calor radiante EN ISO 11612 C2 (RHTI24 = 37,4 s), salpicaduras D3/E3, visibilidad EN ISO 20471 / EN 17353:2020 Tipo B2 y antiestática EN 1149-2/5.
El atributo de seguridad más crítico del abrigo es su solapa frontal de liberación rápida en un solo gesto (Quick-Release) junto con su geometría exterior sin trampas de retención conforme a la Cláusula 4.2 de EN ISO 11612 (Trap-Free). Ante una emergencia, el fundidor puede desprenderse del abrigo en segundos, y la superficie exterior carece por completo de bolsillos externos o pliegues abiertos hacia arriba donde pudiera acumularse metal líquido.
Preguntas frecuentes (FAQ)
¿Por qué no deben usarse tejidos de aramida (Nomex / Kevlar) frente a salpicaduras de aluminio fundido?
¿Cómo funcionan la física de fibras antiadherentes y el efecto «Bead-Off»?
¿Qué significan exactamente las clases D3 y E3 en la norma EN ISO 9185:2007?
Seleccione el traje adecuado para la aleación fundida en su planta
Revise nuestros informes acreditados de vertido para aluminio, hierro y criolita, y redacte su especificación técnica con nuestro equipo de ingeniería.
Solicitar muestras para fundición y asesoramiento →