Antihaft-Faserphysik & zertifizierter Schutz vor Flüssigmetallspritzern.
Von flüssigem Aluminium (~750 °C) über weißglühendes Eisen und Stahl (1400 °C+) bis zu korrosiven Kryolithbädern — herkömmliche FR-Gewebe versagen in Sekunden. Entdecken Sie unsere Antihaft-Systeme nach EN ISO 9185 (Klassen D3 / E3) mit 1.050 g Extremguss-Nachweis.

Warum brennt Flüssigmetall durch herkömmliche Flammschutzkleidung?
Nicht allein die Temperatur entscheidet in der Metallurgie. Schmelzeviskosität, reaktive Oxidhaut, Erstarrungswärme und chemische Faserhaftung bestimmen die Verbrennungstiefe.
Flüssigaluminium-Spritzer
Trotz niedrigerer Schmelztemperatur als Eisen ist flüssiges Aluminium das gefährlichste Schmelzmetall für Textilien. Es bildet sofort eine klebrige Aluminiumoxidhaut, die an Synthesefasern haftet und das Gewebe durchbrennt.
Flüssigeisen- & Stahlspritzer
Extreme Wärmeenergie, konvektiver Schock und intensive IR-Strahlung. Bloße Flammhemmung genügt nicht — das Gewebe muss Eisentropfen sofort abweisen und die PVC-Hautsensorfolie auf der Rückseite unversehrt halten.
Flüssiges Kryolithbad
In der Primäraluminium-Elektrolyse schmilzt hochflüssiger, chemisch korrosiver Kryolith (Na₃AlF₆) Standardgewebe in Sekunden durch und erfordert einen eigenständigen akkreditierten Prüfnachweis.
Warum darf Aramid niemals als Außenlage dienen?
Aramidfasern (Nomex®, Kevlar®) schützen hervorragend gegen Störlichtbogen und Stichflammen, führen jedoch als Außenlage gegen Flüssigmetall zu schweren Verletzungen. Metalltropfen benetzen Aramid chemisch, bleiben haften und leiten ihre gesamte Hitze in die Haut (Verbrennungen 3. Grades).
Unsere Außenlage nutzt MARLAN PLUS – eine entwickelte 4-Faser-Matrix aus 60 % FR-Viskose (CV FR), 20 % Schurwolle (WO), 10 % Polyamid und 10 % TENCEL™. Die Antihaft-Mikrostruktur von MARLAN PLUS zwingt glühende Tropfen zum sofortigen Abperlen (Bead-Off).
• Flüssigmetall haftet an der Faser.
• Hitze wird auf dem Gewebe fixiert.
• Schnelle Wärmeleitung auf die Haut.
• Hohes Risiko für Verbrennungen 3. Grades.
• Antihaft-Abperleffekt (<1 s).
• Glühender Tropfen fällt zu Boden.
• Wärmeleitung sinkt gegen null.
• Haut und Gewebe bleiben geschützt.
Warum ist flüssiges Aluminium (~750 °C) gefährlicher als flüssiges Eisen (~1400 °C)?
Flüssigaluminium besitzt eine deutlich höhere spezifische Wärmekapazität (cp = 1,08 J/g·K ggü. Eisen 0,82 J/g·K; +32 % Energie pro Gramm) und Erstarrungswärme (ΔHf = 397 J/g ggü. Eisen 247 J/g; +61 % mehr Wärmeabgabe beim Erstarren sowie ~94 W/m·K Wärmeleitfähigkeit). MARLAN PLUS (Marlan Plus 350; 60 % CV FR, 20 % Wolle, 10 % PA, 10 % TENCEL™) bildet ein Leidenfrost-Gaskissen mit null Anhaftung bei 357–360 g Aluminium (D3) und 208–212 g Eisen (E3).
Vermeidung von Dampfverbrühungen (Steam Scald Burn) in verschwitzter PSA
Unter Strahlungshitze verdampft flüssiger Schweiß in nicht atmungsaktiven oder synthetischen Hüllen schlagartig bei 100 °C (1.600-fache Volumenausdehnung) und verursacht innere Verbrühungen 2. Grades trotz intakter Außenhülle. Die hygroskopische MARLAN PLUS-Faserarchitektur bindet Schweiß in der Dampfphase und verhindert Steam Scald Burn.
4-stufiges Leidenfrost-Mikrodampfkissen beim 780–1400 °C Schmelzeaufprall
Keratin- & Lipidhüllen-Reaktion
Die Keratinstruktur der 20 % Schurwolle in MARLAN PLUS, ihre hydrophobe Lipidhülle und 7–9 % gebundene Zellfeuchte fangen den 780–1400 °C heißen Schmelzeaufprall ab. (Aramid/Modacryl wird sofort benetzt.)
Leidenfrost-Mikrodampfschicht
Die Zellfeuchte verdampft in Millisekunden zu einem mikroskopischen Gaskissen zwischen Schmelzetropfen und Faseroberfläche und unterbricht den direkten Kontakt.
Keine Aluminiumoxid-Haftung
Da keine flüssige Benetzung stattfindet, kann sich die reaktive Aluminiumoxidschicht (Al₂O₃) nicht im Gewebe verhaken. (Auf Aramid verankert sich der Oxidfilm mechanisch.)
Schwerkraft-Evakuierung ohne Wärmestau
Der Metalltropfen rollt in < 1 Sekunde zu Boden; die Erstarrungsenergie ΔHf wird abgeführt, bevor sie in das Gewebe eindringt.
ISO 9185 Flüssigaluminium-Spritztest:
Marlan Plus 350 Klasse-D3-Prüfprotokoll im Video
Originalaufnahme des akkreditierten Prüflabors zum Antihaft-Abperlverhalten und zur Klasse-D3-Beständigkeit des in Korgan-Anzügen und Molten-Extreme-Mänteln eingesetzten Gewebes Marlan Plus 350 gegen ~780 °C heißes Flüssigaluminium.
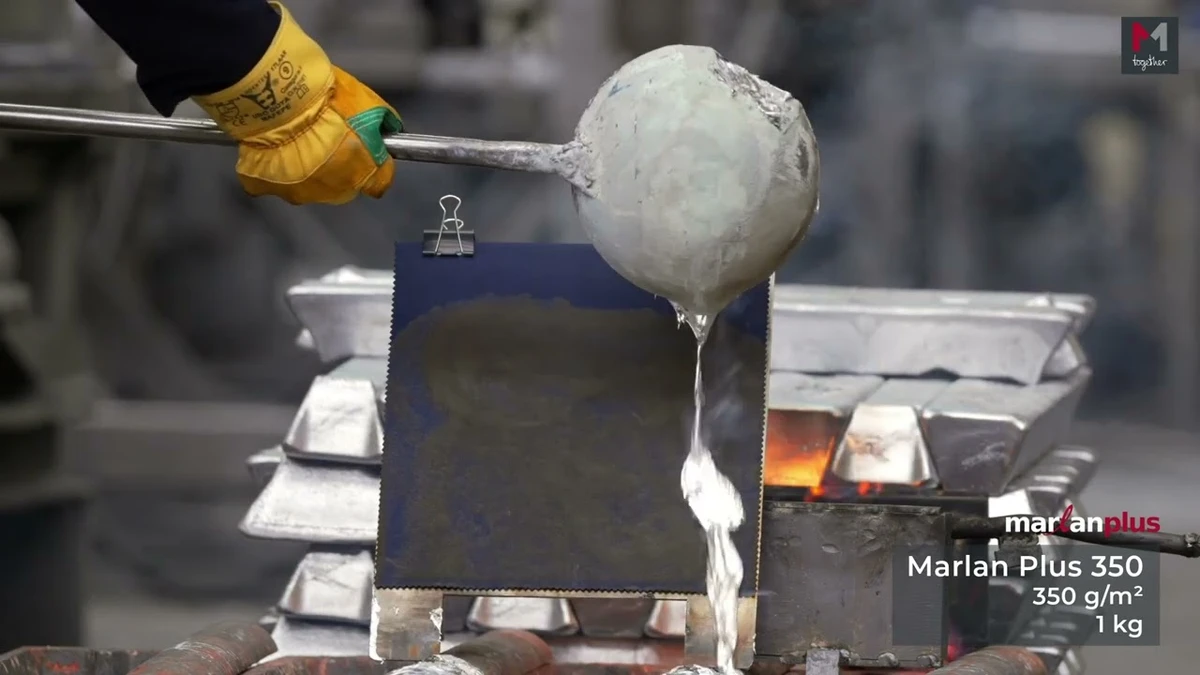
ISO 9185 Prüfmethodik & Thermische Reaktionsphasen
780 °C Tiegel & 45°-Prüfrahmen
Auf ~780 °C erhitztes Reinaluminium wird aus dem Tiegel auf die über einer PVC-Hautsimulationsfolie gespannte Marlan-Plus-350-Probe gegossen.
Aufprall & Leidenfrost-Abweisung
Der glühende Strahl trifft auf das Gewebe; die Außenmatrix aus MARLAN PLUS blockiert das Anhaften der Aluminiumoxidhaut.
Abperlen in unter 1 Sekunde
Ohne Halt auf der Antihaft-Oberfläche fließt das Flüssigmetall in <1 s durch Schwerkraft ab und minimiert die Wärmeleitung.
Null Anhaftung & intakter PVC-Sensor
Nach dem Abguss zeigen sich weder Durchbrand noch Metallanhaftung; die rückseitige PVC-Hautsensorfolie ist vollkommen blasenfrei — Klasse D3 bestätigt.
Leistungscodes nach EN ISO 9185:2007 und EN ISO 11612
Bedeutung, Prüfverfahren und Klassengrenzen der wichtigsten Leistungscodes in Gießerei-PSA-Pflichtenheften:
350 g/m² Korgan vs. ~615 g/m² Molten Extreme vs. ~900+ g/m² Schwersysteme
Jede Faser in Marlan Plus 350 übernimmt eine definierte Ingenieuraufgabe: 60 % Lenzing FR-Viskose (nicht schmelzende Flammbarriere), 20 % Schurwolle (Leidenfrost-Mikrodampfkissen & Wärmeisolation), 10 % Polyamid (Weiterreißfestigkeit Kette ≥ 30 N / Schuss ≥ 15 N) und 10 % TENCEL™ Lyocell (hygroskopische Schweißaufnahme). Mit 350 g/m² ist Korgan -61 % leichter als ~900+ g/m² schwere Leder-/Aluminisiert-Systeme und senkt Herzfrequenz sowie Hitzestress.
1.050 g (5,25× D2 / 3× D3) Marina Textil Aluminium-Extremgusstest
Während EN ISO 9185 Klasse D3 ≥ 350 g Flüssigaluminium fordert (akkreditierte Zertifizierung: 357–360 g Al, 208–212 g Fe, > 100 g Kryolith), wurde im Marina-Textil-Extremtest eine Einzelcharge von 1.050 g (~780 °C) Flüssigaluminium (5,25× D2-Untergrenze, 3× D3-Schwelle) abgegossen. Ergebnis: < 1 s Kontaktzeit, null Metallanhaftung und null Blasenbildung oder Schäden an der rückseitigen PVC-Hautsensorfolie.
Unsere Flüssigmetall-Schutzlösungen
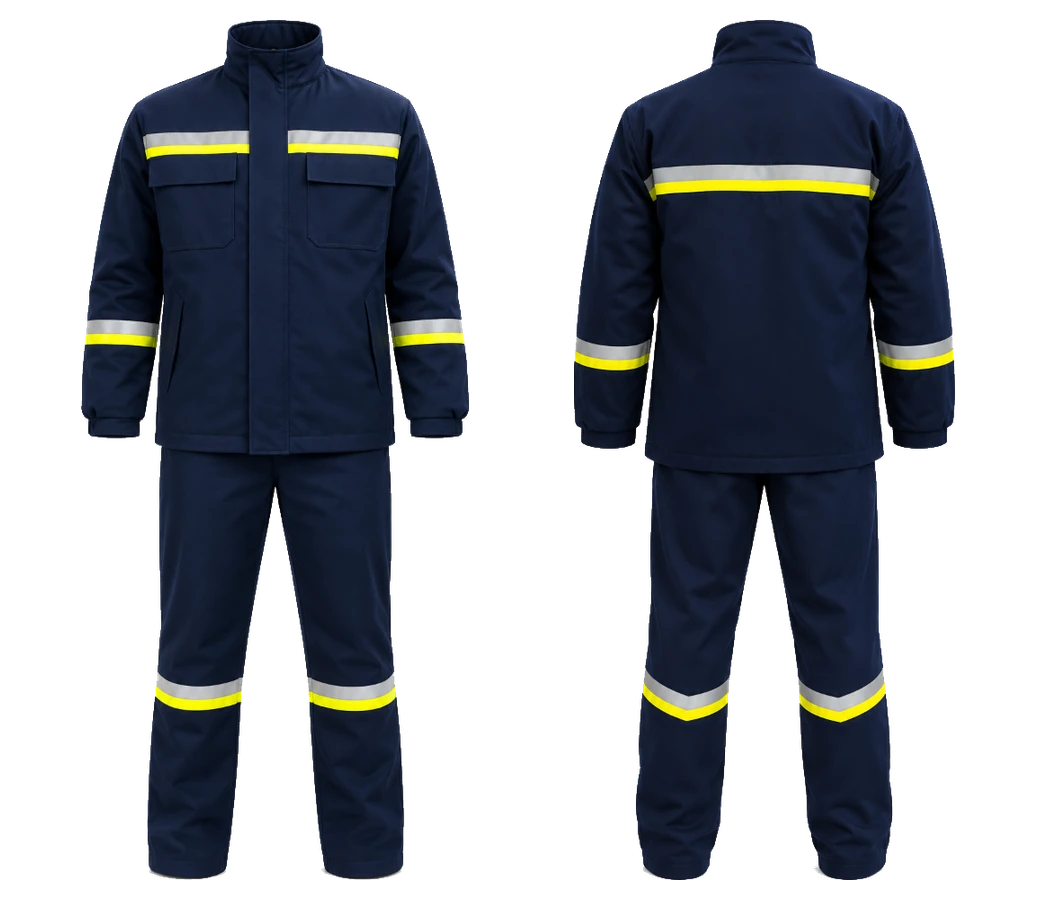
Zwei spezialisierte Schutzsysteme, abgestimmt auf Bewegungsfreiheit und Strahlungswärmebelastung Ihrer Anlagenbereiche:

Wie wählen Sie die richtige Ausrüstung nach Einsatzbereich?
In Metallgießereien, Stahlwerken und Hochtemperatur-Pyroprozessanlagen (Kalzinatoren, Vorwärmerzyklone, Drehrohröfen) gliedert sich das thermische Risikoprofil in zwei Einsatzgruppen:
Korgan Anzug + koppelbare Klett-FR-Haube (350 g/m²)
Optimal für Formerei/Kernmacherei, Hallenkrane und Instandhaltung sowie in Pyroprozessanlagen für das Freischießen von Vorwärmerzyklonen und Kalzinatoren per Luftlanze (900–1100 °C Heißstaub- und Rohmehlaustritt) und Klinkerkühler / Förderstrecken (ISO 12127 F1 Kontaktwärme). Die -61 % leichtere 350 g/m² Einlagen-Konstruktion verhindert Hitzestress, während die Klett-FR-Haube Hals, Nacken und Schultern 360° staub- und spritzdicht verschließt.
Molten Extreme 3-Lagen-Mantel (~615 g/m²) + Korgan Systemkombination
Pflicht bei Ofenabstich, Pfannenabguss, Schlackenabzug und an ~1450 °C Drehrohrofen-Sinterzonen / Brennerrohr-Schaulöchern unter intensiver Infrarotstrahlung (IR). Bietet eine atmungsaktive ISO 6942 Klasse C2 (RHTI24 = 37,4 s) Filzbarriere (nicht aluminisiert, nicht C3 und nicht C4). Für den Ganzkörperschutz kombiniert mit Korgan Klett-FR-Haube, Korgan Hose, Schutzhelm und 95 % IR-reflektierendem Goldvisier.
Zum Schutz des 20 % Schurwoll-Keratins in MARLAN PLUS im Betrieb bei max. 40 °C (ohne Weichspüler/Chlorbleiche) waschen. 5 Jahre Lagerfähigkeit und 3.000 Garnituren/Monat Fertigungskapazität; bei Ausschreibungen liefern wir 1 Referenz-Musteranzug + 50 × 100 cm Prüfgewebe.
Gefertigt unter Universal (2163) Modul-D-Qualitätssicherung mit 1 Jahr Herstellergarantie. BundleTec-Ingenieure führen im 4., 8. und 12. Monat ein 5-stufiges PSA-Audit vor Ort durch (Integrität, Thermospuren, Nähte/Reflex, Waschkonformität, schriftlicher HSE-Bericht).
Vergleichs- und Total-Cost-of-Ownership-(TCO)-Matrix für 4 Gewebetechnologien
| Leistungs- & TCO-Kriterium | Chemisch ausgerüstete FR-Baumwolle (Proban u. a.) | Aramid- / Modacryl-Mischungen | Aluminisiert / Schwerleder (~900+ g/m²) | Marlan Plus 350 (Korgan & Molten Extreme) |
|---|---|---|---|---|
| Verhalten bei Flüssig-Al & -Fe | Grenzwertig D1/D2; Durchbrennrisiko bei nachlassender Ausrüstung | Versagt — Flüssigaluminium haftet an der Faser und leitet Hitze zur Haut | Reflektiert bei intakter Folie; Metallfangrisiko in Knickrissen | D3 (357–360 g Al; 1.050 g Extrembeleg) + E3 (208–212 g Fe) + <1 s Abperlen |
| Strahlungswärme & Schichtergonomie | C1; verhärtet durch Wäschen und verliert Atmungsaktivität | C1; geringe Feuchteaufnahme birgt Dampfverbrühungsrisiko bei Schweiß | Hohe IR-Reflexion, aber ~900+ g/m² Masse, null Schweißabfuhr, schwerer Hitzestress | Korgan: 350 g/m² (-61 % leichter, C1) | Molten Extreme: ~615 g/m² C2 (RHTI24 = 37,4 s) |
| FR-Dauerhaftigkeit & Waschlebensdauer | Chemische Imprägnierung baut durch hartes Wasser und Wäschen ab | Inhärent FR, aber als Außenlage gegen Schlacke/Aluminium ungeeignet | Nicht industriell waschbar; Folienablösung bei mechanischem Abrieb | Faserinhärent FR — Gewebe 75 °C 50 Wäschen (EN ISO 15797) / Betrieb 40 °C |
| Jährliche TCO & Betriebsgarantie | 3–4 Garnituren/Jahr pro Mitarbeiter belasten das Jahresbudget | Hoher Stückpreis + vorzeitiger Ausfall durch Schmelzeanhaftung | Häufiger Folienersatz + nicht über die gesamte Schicht tragbar | 60–70 % geringerer Jahresverbrauch + 1 Jahr Garantie + Audit Monat 4/8/12 |
Offizielle Technische Datenblätter (TDS) & Garantiedokumente (PDF)
Technische Bewertung für Ihre Gießerei oder Anlage
Nennen Sie uns Schmelze- bzw. Pyroprozesstyp (Al, Fe, Kryolith, Drehrohrofen/Zyklon), Prozesstemperatur und Mannschaftsstärke — wir legen gemeinsam die passende Konfiguration und Musterprobe fest.