Metallurgiya zavodlarının əritmə sahələri, alüminium ekstruziya xətləri və çuqun tökmə sexləri ağır sənayenin ən sərt termal mühitləridir. Maye alüminium 750–800 °C temperaturda su axıcılığında hərəkət edərkən, çalovlardakı ərimiş çuqun və polad 1400–1550 °C temperatura çatır.
Çalova cüzi nəm düşməsi, şlakın yığılması və ya şixtə yüklənərkən baş verən lokal püskürmə saniyənin onda biri ərzində iş meydançasına onlarla kubsantimetr közərmiş metal səpələyə bilər. Həmin həlledici millisaniyədə geyim parçasının molekulyar arxitekturası yüngül həyəcanla ağır əlillik yaradan dərin yanıq arasındakı sərhədi müəyyən edir.
1. Təəccüblü material həqiqəti: niyə aramid parçalar alüminium qarşısında fəlakətdir?
Alov və elektrik qövsündən mühafizə sahəsində meta-aramid və para-aramid (Nomex®, Kevlar®) parçalar haqlı olaraq qızıl standart sayılır. Bir çox tökmə müəssisəsinin təchizat rəhbəri də bu etibara güvənərək əritmə operatorları üçün aramid geyimlər alır. Lakin əlvan metal və alüminium tökmə sexində bu, ölümcül material səhvidir!
Maye alüminiumun tökmə temperaturu (~780 °C) maye dəmirdən (~1400 °C) aşağı olsa da, alüminiumun xüsusi istilik tutumu (cp = 1,08 J/q·K, dəmirdə isə 0,82 J/q·K; +32%) və bərkimə anında ayırdığı gizli ərimə istiliyi (ΔHf = 397 J/q, dəmirdə isə 247 J/q; +61%) xeyli yüksəkdir. 780 °C-dəki ərimiş alüminium yüksək istilikkeçirmə (~94 Vt/m·K) və səthi gərilmə ilə aramid liflərinin üzərinə yayılaraq onları «isladır» (wetting phenomenon). Ərimiş metal aramid parçanın məsamələrində ilişib qalır, aşağı axmır və bərkiyərkən 397 J/q gizli istiliyini dəriyə ötürərək 3-cü və 4-cü dərəcəli dərin nekroz yanıqları törədir. Maye alüminium qarşısında xarici qatda heç vaxt aramid liflərdən istifadə edilməməlidir!
Maye metal qarşısında parçanın sadəcə alovlanmaması kifayət deyil; həlledici şərt ərimiş metalın parça səthində tutuna bilməyib su damcısı kimi dərhal yerə diyirlənməsidir.
2. EN ISO 9185 sınaq standartı: PVC dəri simulyatoru üzərində D və E sinifləri necə ölçülür?
Mühafizə geyimlərinin ərimiş metal sıçrayışına müqavimətini kəmiyyətcə ölçən yeganə beynəlxalq standart EN ISO 9185:2007 (və EN ISO 11612 standartının D və E kodları) normasıdır.
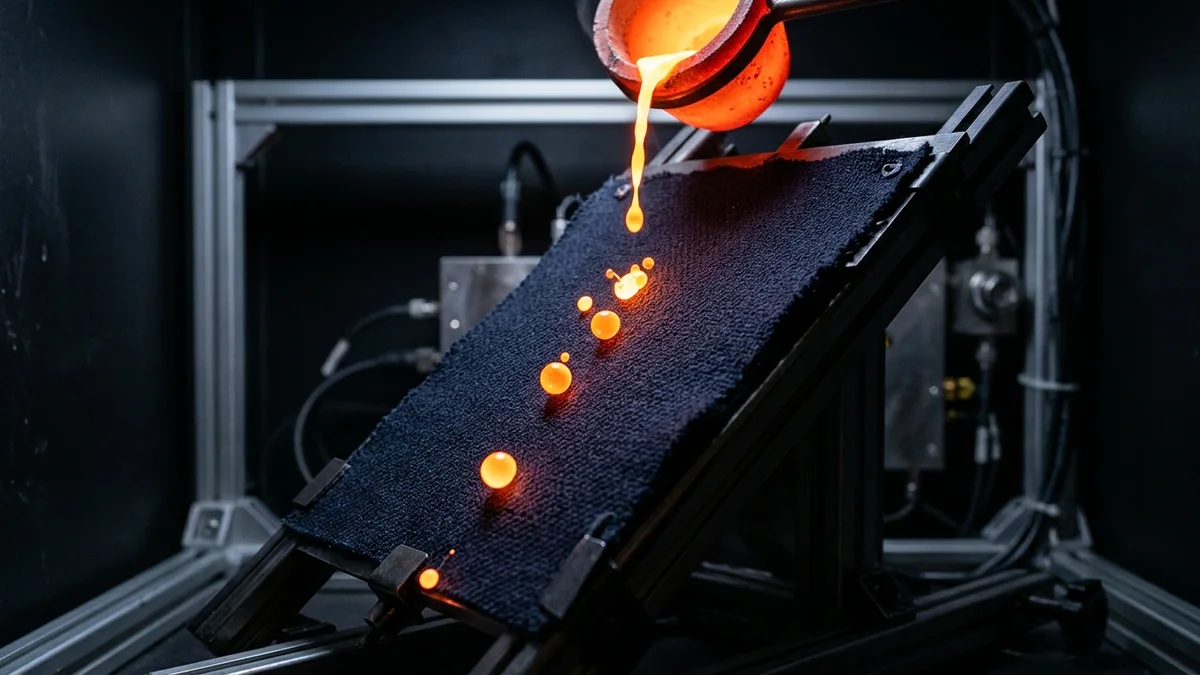
Laboratoriya stendində parça nümunəsi 45° bucaq altında çərçivəyə bərkidilir. Parçanın tam arxasına hava boşluğu olmadan insan dərisini simulyasiya edən kalibrlənmiş relyefli qabartmalı PVC membran (dəri sensoru) yerləşdirilir. Nəzarət olunan putadan müəyyən edilmiş temperaturda ərimiş metal nümunənin üzərinə tökülür (ilkin alüminium elektrolizi zavodları üçün əlavə olaraq 950–1000 °C-də > 100 q ərimiş kriolit sınağı aparılır):
| Sınaq kodu | Ərimiş metal növü | Tökmə temperaturu | Sinif səviyyələri və metal kütləsi (0 dəri sensoru zədəsi) |
|---|---|---|---|
| EN ISO 9185:2007 Kod D | Ərimiş alüminium | 780 °C ± 20 °C |
D1: 100 q – 200 q D2: 200 q – 350 q D3: ≥ 350 q (Ən yüksək sinif — Sınaq: 357–360 q) |
| EN ISO 9185:2007 Kod E | Ərimiş çuqun / polad | 1400 °C ± 20 °C |
E1: 60 q – 120 q E2: 120 q – 200 q E3: ≥ 200 q (Ən yüksək sinif — Sınaq: 208–212 q) |
Sınaqdan uğurla keçmək üçün parça deşilməməli və alovlanmamalıdır, lakin əsas meyar arxa sensorda yoxlanılır: qabartmalı PVC dəri simulyatorunun mikrorelyefində ən kiçik hamarlanma, nöqtəvi deşilmə (pinholing), büzüşmə və ya ərimə izi yaranmamalıdır.
İnteqrasiya olunmuş poladəritmə müəssisələrində D2 səviyyəsinin niyə kifayət etmədiyini ətraflı araşdırdığımız strateji təhlilimizi də oxuya bilərsiniz: Tökməçi Geyimi Niyə D3/E3 Sinifli Olmalıdır? (Erdemir və İsdemir Təhlili).
3. Yapışmayan lif fizikası: MARLAN PLUS «Bead-Off» damcı diyirlətmə effekti
Maye metalın parçaya yapışmasının qarşısını alan molekulyar arxitektura sintetik polimerlərdə deyil, odadavamlı sellüloza ilə birləşdirilmiş təbii zülal liflərində gizlidir.
Koruyucu Donanım ərimiş metaldan mühafizə sistemlərində dörd mühəndislik lifindən ibarət MARLAN PLUS arxitekturasını tətbiq edir:
Daimi alovlanmazlıq və yüksək nəfəsalma təmin edən modifikasiya edilmiş sellüloza lifi.
Keratin zülalı və hüceyrədaxili nəm sayəsində yapışmazlığı yaradan açar komponent.
Ağır sex şəraitində yüksək mexaniki cırılma müqaviməti və hiqroskopik buxar diffuziyası.
4. Daimi inherent mühafizə və kimyəvi hopdurmalar (Proban tipli parçalar yanılması)
Bazarda satılan ucuz tökməçi geyimlərinin əksəriyyəti adi pambıq parçaların səthi alovgecikdirici kimyəvi məhlullara (Proban və ya Pyrovatex tipli texnologiyalar) salınması ilə istehsal olunur.
Səthi kimyəvi hopdurmaların iki ölümcül çatışmazlığı var:
- Yuyulduqca yox olur: 10–15 sənaye yuyulmasından sonra kimyəvi örtük liflərdən yuyulub gedir və geyim adi tezalışan pambıq iş paltarına çevrilir.
- Metal sıçrayışında kövrəkləşir: Maye metal dəydikdə hopdurulmuş təbəqə kömürləşib çatlayır və ərimiş metal bədənə nüfuz edir.
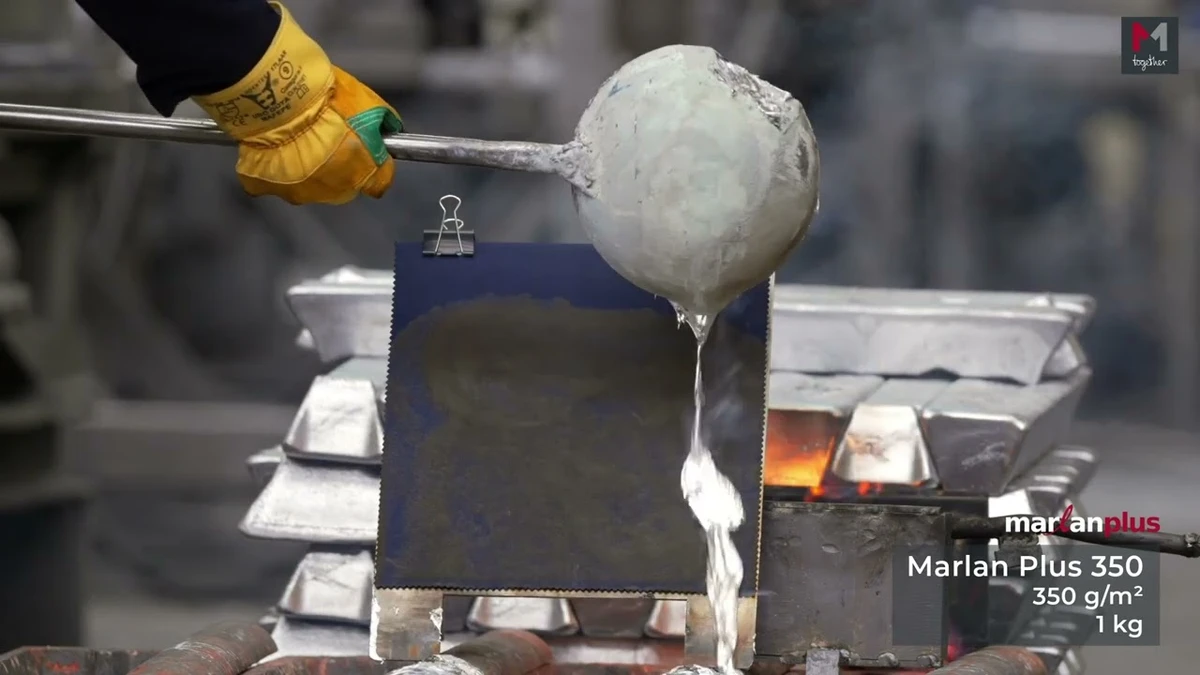
Əksinə, inherent lif texnologiyası ilə toxunan parçalar EN ISO 15797 standartına uyğun 50 sənaye yuyulması keçsə belə, D3 və E3 yapışmazlıq göstəricilərini (eləcə də > 100 q ərimiş kriolitə müqavimətini) itirmir. Üstəlik bütün məhsullarımız 1 İl İstehsal Zəmanəti və İldə 3 Dəfə (Hər 4 Aydan Bir) Yerində FMV Sahə Auditi və ƏMTT Hesabatlılığı ilə təqdim olunur.
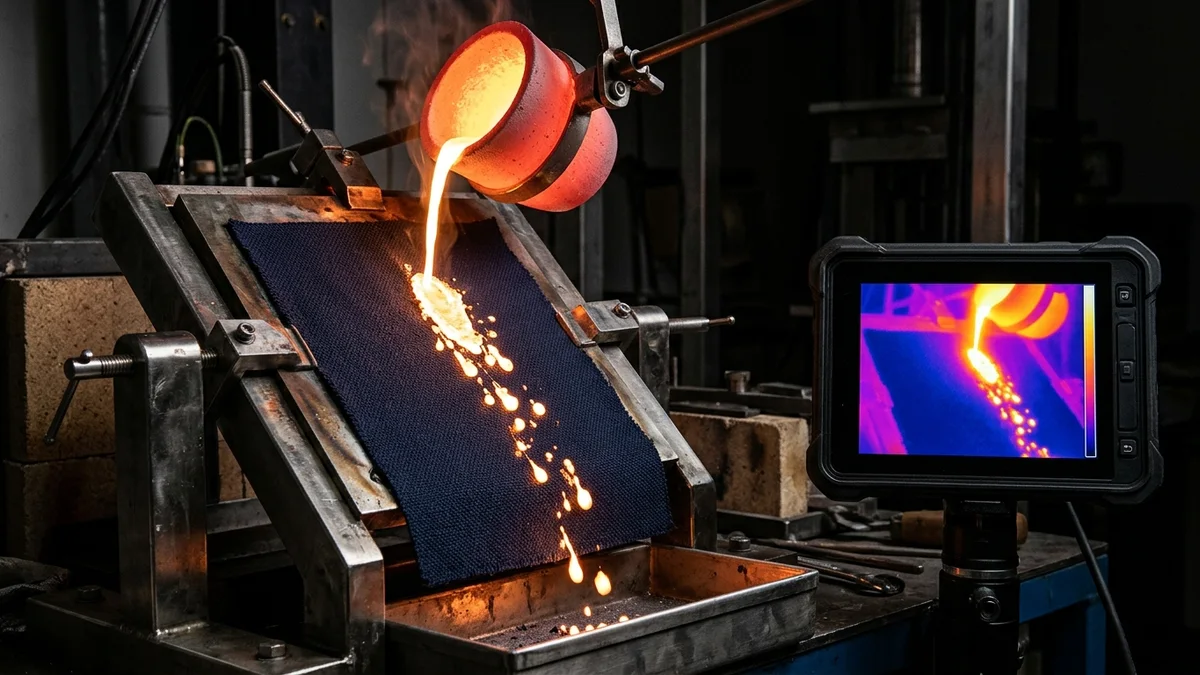
50 yuyulmadan sonra daimi Bead-Off və termal təsdiq
EN ISO 15797 üzrə 50 sənaye yuyulma dövründən sonra aparılan EN ISO 9185:2007 tökmə sınaqlarında inherent MARLAN PLUS parçası maye metalı və krioliti səthdə saxlamadan uzaqlaşdırır və arxa səth temperaturunu təhlükəsiz həddə saxlayır.
5. Korgan tökməçi dəsti və çıxarıla bilən başlığı (350 q/m², D3 / E3)
800–1000 q/m² ağırlığı ilə operatoru istilik tükənməsinə çatdıran qalın dəri önlüklər və ya ağır alüminiumlaşdırılmış geyimlərdən fərqli olaraq, müasir tekstil mühəndisliyi mühafizə ilə erqonomika arasındakı ziddiyyəti aradan qaldırır.
Korgan dəsti nominal 350 q/m² təkqatlı yüngül quruluşu ilə ən yüksək metallurgiya mühafizəsini təmin edir (əlavə olaraq təsdiqlənmiş ikinci dərəcəli açıq qövs reytinqi ATPV 9,0 kal/sm² və > 100 q ərimiş kriolitə müqavimətə malikdir):
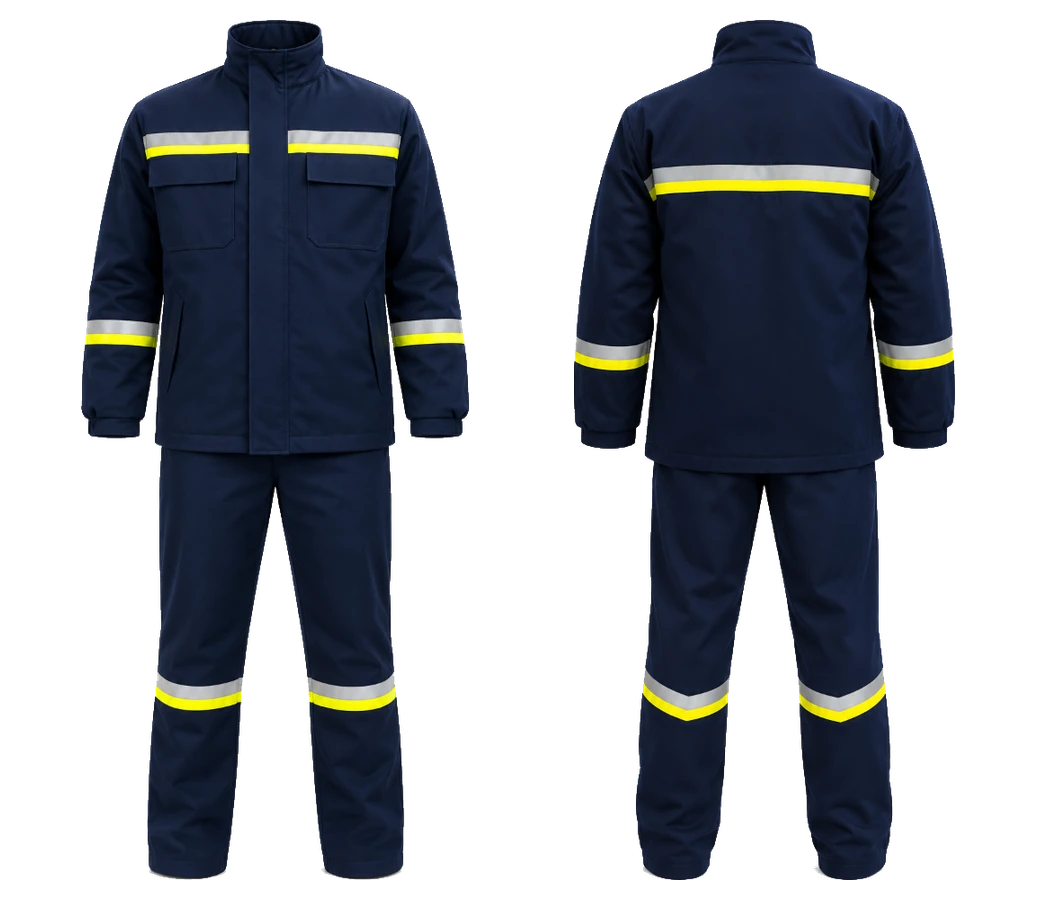
Korgan Ərimiş Metaldan Mühafizə Dəsti və Başlıq
Pencək, şalvar və dik yaxaya velkro ilə birləşən 350 q/m² mühafizə başlığı kombinasiyası. 350 q/m² təkqatlı quruluşda həm D3 (≥ 350 q Al), həm də E3 (≥ 200 q Fe) sertifikatlı, EN 1149-2:1997 (1,78 × 10⁸ Ω) və EN 1149-5 antistatik, ATPV 9,0 kal/sm² ikinci dərəcəli qövs reytinqli və EN ISO 20471 odadavamlı zolaq / EN 17353:2020 Tip B2 görünürlük uyğunluqludur.
6. Molten Extreme ağır tökmə paltosu (C2 şüalanma istiliyi mühafizəsi)
Soba qarşısında əritmə aparan, şlak yığan və ya çalov daşıyan operatorlar təkcə sıçrayış riski ilə deyil, həm də dəqiqələrlə davam edən güclü infraqırmızı şüalanma istiliyi (EN ISO 11612 Kod C) ilə üz-üzədirlər.
Bu ekstremal zonalar üçün alüminiumlaşdırılmamış üçqatlı Molten Extreme paltosu işlənib hazırlanmışdır (AITEX 0161 Təsdiqlənmiş Orqanının Aİ tip sınaq sertifikatı 23/5783/00/0161):

Molten Extreme Çoxqatlı Tökmə Paltosu (~615 q/m²)
Alüminiumlaşdırılmamış üçqatlı həll: 350 q/m² yapışmayan xarici qat, 150 q/m² iynələnmiş meta-aramid keçə istilik baryeri və 115 q/m² nəfəsalan daxili astar. AITEX 0161 tərəfindən (№ 23/5783/00/0161) EN ISO 11612 C2 (RHTI24 = 37,4 san) şüalanma istiliyi, D3/E3 sıçrayış, EN ISO 20471 / EN 17353:2020 Tip B2 görünürlük və EN 1149-2/5 antistatik sertifikatlıdır.
Paltonun ən kritik konstruktiv təhlükəsizlik özəlliyi Quick-Release (tək hərəkətlə açılan təcili ön bağlama zolağı) və EN ISO 11612 Maddə 4.2 Trap-Free (tələsiz səth həndəsəsi) sistemidir. Gözlənilməz qəza anında operator paltonu saniyələr içində əynindən ata bilər; xarici səthdə maye metalın dolacağı cib və ya yuxarı baxan qat yoxdur.
Tez-tez verilən suallar (TVS)
Aramid (Nomex / Kevlar) parçalar niyə ərimiş alüminium sıçrayışında istifadə edilə bilməz?
Yapışmayan lif fizikası və damcı diyirlətmə effekti (Bead-Off) necə işləyir?
EN ISO 9185:2007 standartında D3 və E3 sinifləri nə deməkdir?
Tökmə sexinizin ərimiş metal növünə uyğun mühafizə sistemini seçin
Alüminium, çuqun və kriolit üzrə akkreditə olunmuş tökmə protokollarını nəzərdən keçirin və mühəndis komandamızla texniki şərtləri formalaşdırın.
Tökmə sexi üçün nümunə və məsləhət tələb et →