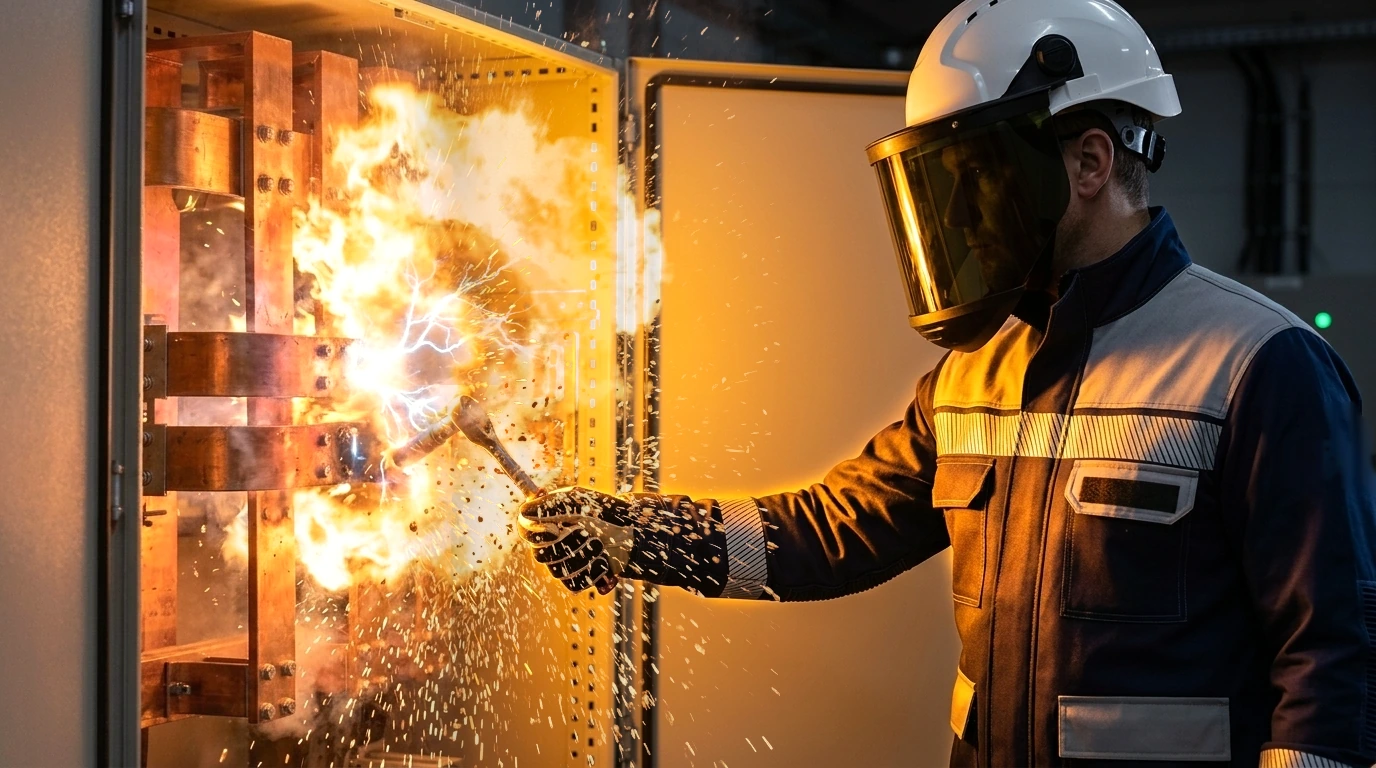
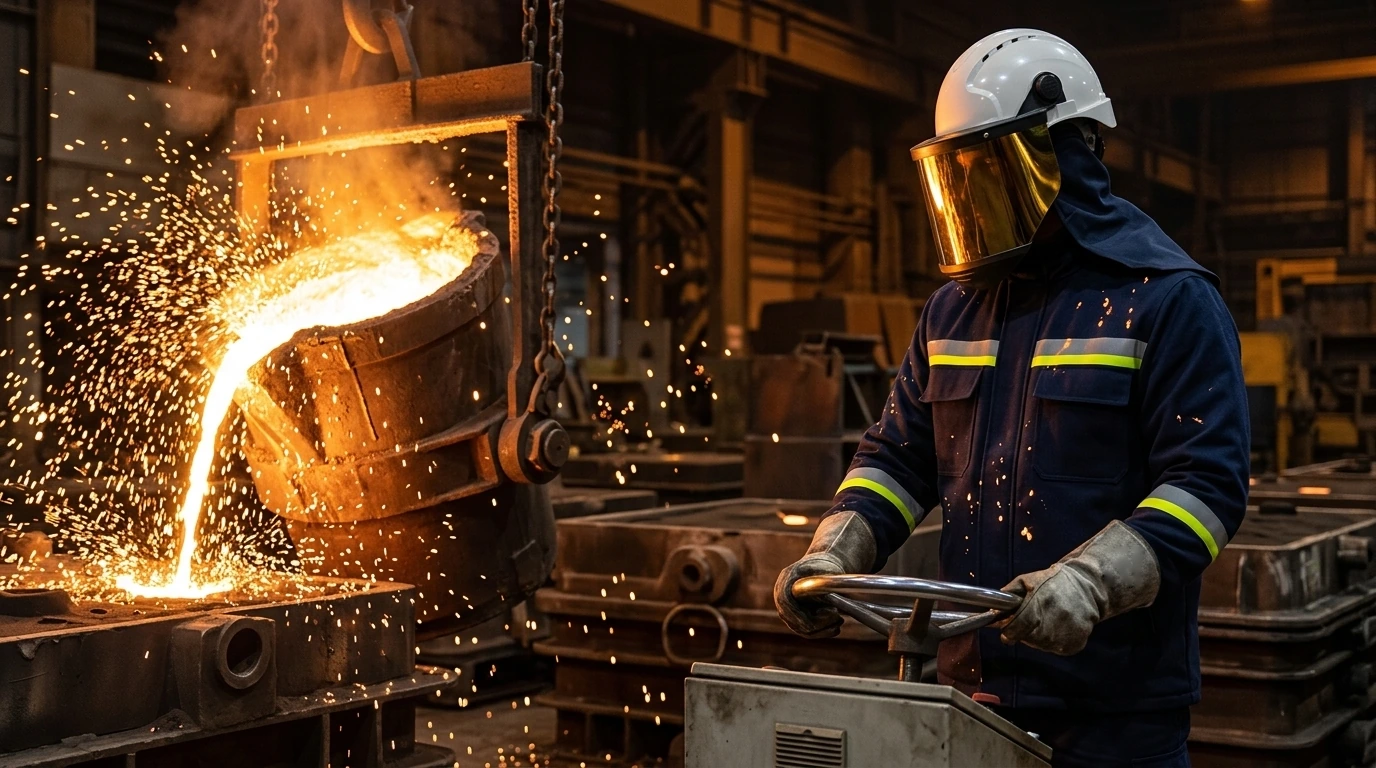
Auf Gießbühnen, an Hochöfen und in Konverterstahlwerken ist das thermische Risiko niemals statisch. In integrierten Großhüttenwerken wie Erdemir und İsdemir stehen Schmelzer und Gießer beim Pfannenabguss, Abschlacken, Flüssigmetalltransfer und Stranggießen innerhalb von Millisekunden weißglühenden Schmelzeströmen von weit über tausend Grad Celsius gegenüber.
Während die in älteren Leistungsverzeichnissen noch verbreitete Leistungsstufe D2 auf dem Papier für „ideale und kontrollierte“ Laborbedingungen genügen mag, sprengen reale Betriebsunfälle diese engen Grenzen regelmäßig. Bei einem Pfannendurchbruch oder Kokillenauswurf übersteigt die verspritzte Schmelzemasse die 200-Gramm-Laborschwelle um ein Vielfaches. Deshalb ist die Schutzklasse D3 und E3 bei Gießereikleidung kein Luxus, sondern der einzige Sicherheitsstandard, der lebensbedrohliche Verbrennungen zuverlässig verhindert.

1. Kritische Masse & Wärmedurchgang: Die 200-g-Falle bei D2 vs. 1000 g+ Realität bei D3
In der internationalen Flüssigaluminium-Abgießprüfung nach DIN EN ISO 9185 (DIN EN ISO 11612 Code D) gliedert sich die Schutzleistung in drei Stufen:
- Stufe D1: 100 g bis 200 g flüssige Aluminiumspritzer.
- Stufe D2: 200 g bis 350 g flüssige Aluminiumspritzer (typische Prüfschwelle: 200 Gramm).
- Stufe D3: ≥ 350 g flüssige Aluminiumspritzer (höchste Leistungsstufe der Norm).
Viele ältere Gießerei-Spezifikationen schreiben noch Stufe D2 vor. Doch beim Überschwappen einer Gießpfanne oder einem Ausgussverschluss bleibt die ausgeworfene Metallmasse niemals bei 200 Gramm stehen – 200 Gramm flüssiges Aluminium entsprechen kaum dem Volumen einer kleinen Espressotasse!
Ein 200-Gramm-Schmelzeschwall markiert die Obergrenze, bis zu der D2-Gewebe garantiert geprüft sind. Jedes Gramm Flüssigmetall oberhalb dieser Schwelle droht auf einer D2-Oberfläche hängenzubleiben, zwischen die Fasern einzudringen und direkt auf die Haut durchzuschlagen – mit tiefgreifender Gewebezerstörung (Verbrennungen 3. und 4. Grades bis hin zum Amputationsrisiko).
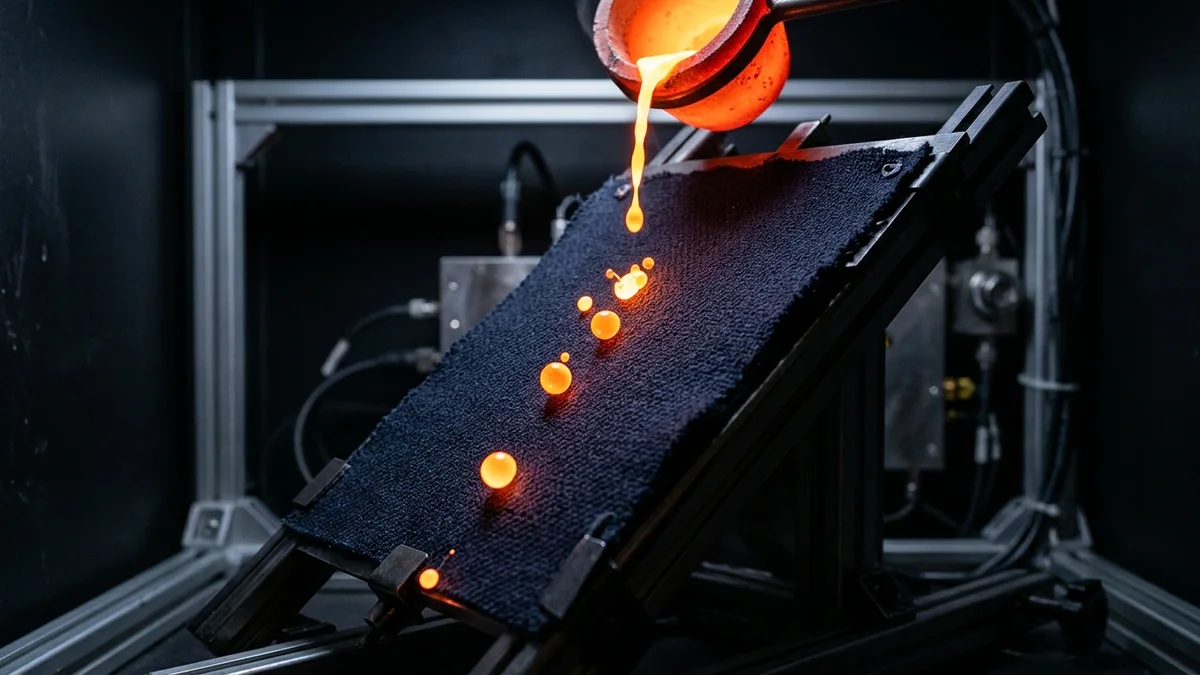
Stufe D3 stellt hingegen sicher, dass das Gewebe nicht nur flammfest bleibt, sondern flüssiges Metall selbst mikroskopisch keinerlei Halt findet und augenblicklich wie ein Quecksilbertropfen abperlt (Repellent- / Bead-Off-Effekt).
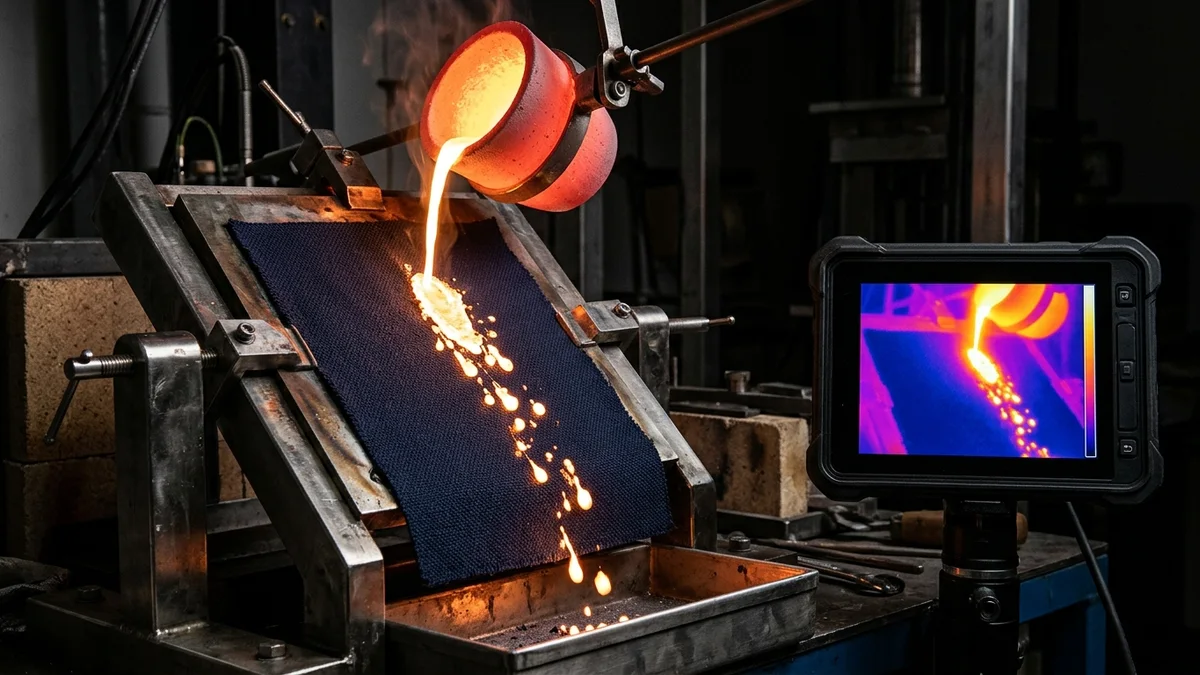
Die richtungsweisenden Gewebesysteme Marlan Plus 350 und unser zertifiziertes Schutzsystem Korgan betrachten den 350-Gramm-Mindestwert der D3-Norm nicht als Ziellinie, sondern als Startpunkt: Neben den offiziellen Zertifizierungswerten (verifiziert bei 357–360 g Aluminium D3 und 208–212 g Eisen E3) hielten sie im erweiterten Labortest selbst einem massiven Abguss von über 1000 Gramm (1 kg / 1050 g) weißglühender Schmelze stand – ohne jede Beschädigung der untergelegten PVC-Sensorhaut.
Riskante Obergrenze alter Spezifikationen; oberhalb 200 g drohen Verbrennungen 3. Grades.
Basis-Anforderung der höchsten DIN-EN-ISO-9185-Klasse; nichthaftender Oberflächenstandard.
Null Hautsimulator-Schäden bei 1 kg Flüssigmetall-Beauflagung (+500 % Leistungsreserve).
2. Zwei-Metall-Risiko & Schutzsynergie: Aluminium-Adhäsion vs. Eisen-Strahlungshitze
Anders als reine Einzelmetallgießereien arbeiten integrierte Hüttenkonzerne wie Erdemir und İsdemir in einer vielschichtigen Gefährdungslandschaft. Während an Hochöfen und Sauerstoffblaskonvertern 1400–1550 °C heißes Roheisen und Flüssigstahl bewegt werden, kommen in der Desoxidation, Legierungstechnik sowie an kontinuierlichen Feuerverzinkungs- und Aluminieranlagen 700–780 °C heiße Aluminium- und Zinkschmelzbäder zum Einsatz.
Diese beiden Schmelzen lösen beim Auftreffen auf Textilfasern zwei völlig gegensätzliche, gleichermaßen gefährliche physikalische Mechanismen aus:
| Schmelzeart | Temperatur | Primäre physikalische Gefahr | Gewebeverhalten & Schwachstelle | Erforderliche Schutzklasse |
|---|---|---|---|---|
| Flüssiges Aluminium | 780 °C ± 20 °C | Benetzung & Adhäsion | Niedrige Viskosität; setzt sich in Poren von Fasern wie Aramid fest, haftet an und brennt von innen durch. | ISO 9185 D3 (≥ 350 g) |
| Flüssiges Roheisen / Stahl | 1400 °C ± 20 °C | Extreme Strahlungshitze & Masse | Intensive Wärmestrahlung; verursacht schlagartige Verkohlung und Thermoschock der Fasern. | ISO 9185 E3 (≥ 200 g) |
Häufig wird angenommen, ein Schutzanzug gegen 1400 °C heißes Eisen schütze wegen der doppelt so hohen Temperatur automatisch auch gegen Aluminium. Werkstoffkundlich ist das ein lebensgefährlicher Trugschluss!
Thermodynamisch besitzt flüssiges Aluminium eine um +32% höhere spezifische Wärmekapazität (cp = 1,08 J/g·K gegenüber 0,82 J/g·K bei Eisen) und setzt beim Erstarren +61% mehr latente Schmelzwärme frei (ΔHf = 397 J/g gegenüber 247 J/g bei Eisen). Durch seine hohe Wärmeleitfähigkeit (~94 W/m·K gegenüber ~35 W/m·K bei Eisen), Oberflächenspannung und Reaktivität zeigt flüssiges Aluminium die stärkste Faserbenetzung aller Industriemetalle: Auf einem D2-Gewebe oder Aramidanzug haften Aluminiumspritzer fest an und übertragen 397 J/g Schmelzwärme direkt auf die Haut. Zugleich leitet die hygroskopische MARLAN PLUS-Faserarchitektur Schweiß in der Dampfphase ohne Flüssigkeitsfilm ab und verhindert Dampfverbrühungen in feuchter Kleidung (steam scald burn) unter starker Strahlungshitze.
Die goldene Sicherheitsregel in integrierten Hüttenwerken wie Erdemir und İsdemir lautet daher D3- und E3-Synergie: Nichthaftende Abperltechnologie gegen Aluminium (D3) und ein hochtemperaturfester Thermoschild gegen 1400 °C heißes Eisen (E3) müssen in einem einzigen Schutzanzug vereint sein.
3. Der Flüssig-Kryolith-Test: Ultimativer Belastungsbeweis für die Schwerindustrie
Eines der härtesten Prüfkriterien jenseits regulärer Standardtests ist die Beständigkeit gegen geschmolzenen Kryolith.
Kryolith (Natriumhexafluoroaluminat – Na3AlF6) ist eine extrem dünnflüssige und chemisch hochaggressive Fluoridsalzschmelze, die bei 950–1000 °C in Elektrolysezellen der Primäraluminiumgewinnung eingesetzt wird. Geschmolzener Kryolith durchdringt Gewebekapillaren und greift molekulare Faserbindungen weitaus zerstörerischer an als herkömmliche Metallschmelzen.
Die Marlan-Plus-350-Technologie und das Korgan-Gewebe haben eine der weltweit anspruchsvollsten metallurgischen Prüfungen – den Flüssig-Kryolith-Abgusstest mit über 100 Gramm – ohne Durchschlag und ohne jede Beschädigung der PVC-Sensorhaut bestanden. Dieser Nachweis belegt die außergewöhnliche molekulare Stabilität auf höchstem Hüttenwerksniveau.
Kein Gewebe, das im Kryolithtest versagt, kann Beschäftigten an Schmelzflusselektrolysen und Schlackenrinnen lückenlosen Schutz bieten. Die Aufnahme der Klausel „DIN EN ISO 9185 D3 / E3 sowie Prüfbericht über geschmolzenen Kryolith (> 100 g)“ in Ihr Leistungsverzeichnis ist der wirksamste Qualitätsfilter gegen minderwertige Schutzkleidung.
4. Sicherheitsanalyse in Zahlen: +500 % Schutzkapazität & lebensrettende Fluchtsekunden
Der Unterschied zwischen D2 und D3 ist kein kleiner Buchstabensprung: Dieser Übergang verschafft dem Gießereimitarbeiter eine über 500 % höhere Rückhaltekapazität sowie die entscheidenden Fluchtsekunden, um einen Gefahrenbereich unverletzt zu verlassen.
Mehrdimensionaler Schutzprofil-Vergleich
Radaranalyse: Altspezifikation (D2) vs. Marlan Plus 350 & Korgan (D3/E3)
Widerstandskapazität gegen Flüssigmetall (Gramm)
Über 500 % Kapazitätsplus vom kritischen 200-g-Limit bis zur 1000-g+-Sicherheitszone (1050 g)
Die 1000-g+-Leistungsreserve (1050 Gramm) der Marlan-Plus-350- und Korgan-Technologie verschafft Ihrem Personal bei unvorhergesehenen Pfannenauswürfen genau jene lebenswichtigen Sekunden für Rückzug, Evakuierung und Notfallreaktion.
200 Gramm Aluminiumspritzer markieren die Prüfgrenze. Sobald im Betrieb ein Pfannenschwall diese Marke überschreitet, drohen Durchbruch oder Anhaften. Fluchtzeit- und Sicherheitspuffer liegen bei null.
Die höchste offizielle Leistungsstufe der Norm. Schützt die untergelegte PVC-Sensormembran ohne jede Beschädigung gegen mindestens 350 Gramm Flüssigaluminium.
Fast das Dreifache der D3-Basis und über das Fünffache des D2-Limits! Verschafft dem Schmelzer bei einer Pfanneneruption lebensrettende Sekunden zum Zurückweichen oder zum Aufreißen der Quick-Release-Notabwurfleiste.
5. Arbeitsschutz-Leadership & nachhaltige Investitionsrechnung (TCO-Analyse)
In der Schwerindustrie ist Arbeitsschutz (HSE) kein bloßer „Kostenfaktor“, sondern Garant für Anlagenverfügbarkeit, Fachkräftesicherung und unternehmerische Rechtskonformität.
Die Beschaffung billiger, chemisch flammhemmend ausgerüsteter Baumwollkleidung (Proban- / Pyrovatex-Imprägnierungen) erweist sich in der Gesamtkostenbetrachtung (Total Cost of Ownership, TCO) schnell als kostspielige Fehlentscheidung:
- Waschverschleiß: Chemische Oberflächenausrüstungen lassen bei harter Industriewäsche nach 10–15 Zyklen nach und erzwingen drei bis vier Neuanschaffungen pro Jahr.
- Haftungs- und Stillstandsrisiko: Ein einziger schwerer Schmelzeunfall mit D2- oder imprägnierter Kleidung führt zu wochenlangen Produktionsausfällen, Behördenverfahren und millionenschweren Regressansprüchen.
- Inhärente Faserüberlegenheit über 50 Wäschen: Die MARLAN PLUS-Faserarchitektur in Marlan Plus 350 und Korgan ist inhärent flammhemmend und bewahrt selbst nach 50 Industriewäschen gemäß DIN EN ISO 15797 volle 100 % ihrer D3- und E3-Schutzwirkung.
Wir liefern nicht nur Schutzkleidung, sondern begleiten den gesamten Einsatzzyklus: Alle unsere Flüssigmetall-Schutzsysteme beinhalten 1 Jahr Herstellergarantie sowie dreimal jährliche (3×/Jahr, alle 4 Monate) Vor-Ort-PSA-Feldaudits inklusive schriftlichem Arbeitsschutz- und Aussonderungsbericht.
DIN EN ISO 15797 (50 Wäschen) & Total Cost of Ownership (TCO)
Während imprägnierte Baumwollgewebe oft nach 10–15 Wäschen abbauen, erhält die inhärente MARLAN PLUS-Faserarchitektur ihre volle 1000-g+-D3/E3-Abperlwirkung über 50 industrielle Waschzyklen aufrecht.
6. Korgan & Molten Extreme: Praxiserprobte D3/E3-Systemlösungen
Bei der Erhöhung des Schutzniveaus gilt: Im Gegensatz zu schweren aluminisierten Schutzanzügen oder dicken Lederpanzern mit 800–1000 g/m², die Beschäftigte an die Grenze des Hitzekollapses treiben, erzielt moderne Thermotextiltechnik maximalen D3/E3-Schutz bei minimalem Flächengewicht.
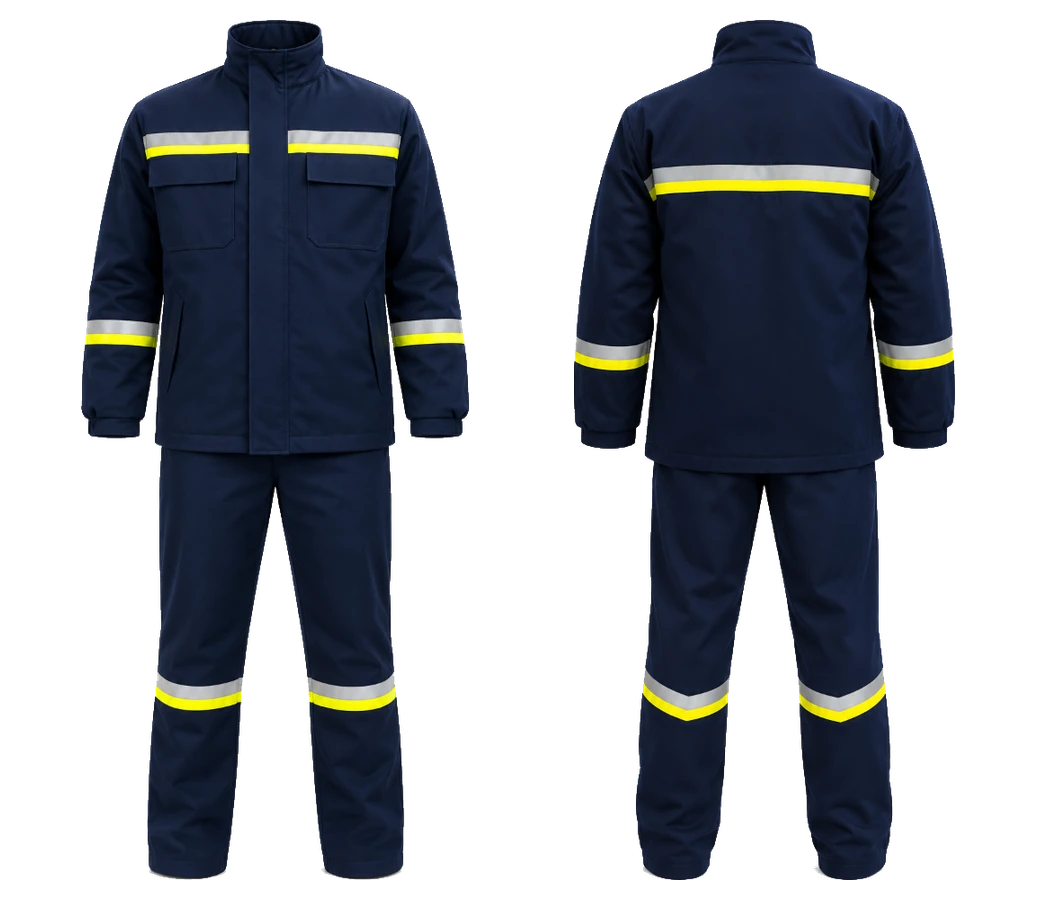
Korgan Flüssigmetall-Schutzanzug & Schutzhaube
Reduziert Hitzestress auf der Gießbühne durch einlagige Bauweise aus Jacke, Hose und eigenständiger 350-g/m²-Schutzhaube mit Klettverriegelung am Stehkragen. Zertifiziert auf D3 und E3, Kryolithbeständigkeit > 100 g, Antistatik DIN EN 1149-2 (1,78 × 10⁸ Ω) & DIN EN 1149-5, sekundären Lichtbogenwert ATPV 9,0 cal/cm² und Sichtbarkeit EN ISO 20471 / EN 17353:2020 Typ B2.

Molten Extreme Mehrlagen-Gießereimantel (~615 g/m²)
Nicht aluminisierter dreilagiger Gießereimantel (350 + 150 + 115 g/m² mit atmungsaktivem Innenfutter, EU-Baumusterprüfbescheinigung 23/5783/00/0161 durch AITEX 0161) für Ofenbrust und intensive Infrarot-Strahlungszonen (DIN EN ISO 11612 C2, RHTI24 = 37,4 s). Mit Quick-Release-Notabwurf-Frontleiste, taschenloser Trap-Free-Außengeometrie nach DIN EN ISO 11612 Abschnitt 4.2 und Sichtbarkeit EN ISO 20471 / EN 17353:2020 Typ B2.
7. Leitfaden zur Umstellung von Ausschreibungen auf D3/E3 (Muster-Leistungsverzeichnis)
Nachfolgend finden HSE-Verantwortliche aus integrierten Hüttenwerken wie Erdemir und İsdemir sowie aus der Gießereiindustrie fünf verbindliche Musterklauseln für technische Ausschreibungen, mit denen unzureichende oder anhaftende Gewebe sicher ausgeschlossen werden:
2. Die Schutzkleidung muss durch ein akkreditiertes Prüflabor gemäß DIN EN ISO 9185:2007 geprüft sein und sowohl Code D3 (≥ 350 g; verifiziert 357–360 g) für flüssiges Aluminium als auch Code E3 (≥ 200 g; verifiziert 208–212 g) für flüssiges Eisen ohne jegliche Beschädigung der untergelegten geprägten PVC-Sensorhaut erreichen.
3. Mit den Ausschreibungsunterlagen ist zwingend ein akkreditierter Prüfbericht über geschmolzenen Kryolith (Beständigkeit > 100 g) einzureichen.
4. Das Bekleidungssystem erfüllt den Durchgangswiderstand nach DIN EN 1149-2:1997 ≥ 1,78 × 10⁸ Ω, antistatische Konfektion nach DIN EN 1149-5 sowie Sichtbarkeit nach EN ISO 20471 FR-Streifen / EN 17353:2020 Typ B2 – zertifiziert über 50 industrielle Waschzyklen gemäß DIN EN ISO 15797.
5. Es gilt eine einjährige Herstellergarantie; der Auftragnehmer führt dreimal jährlich (3×/Jahr, alle 4 Monate) Vor-Ort-PSA-Begehungen im Werk durch und übergibt einen schriftlichen Prüf- und Aussonderungsbericht an die Arbeitsschutzabteilung.
Häufig gestellte Fragen (FAQ)
Warum reicht Gießereikleidung der Stufe D2 bei realen Betriebsunfällen nicht aus?
Warum müssen in integrierten Stahlwerken wie Erdemir und İsdemir gleichzeitig D3 und E3 gefordert werden?
Was ist der Flüssig-Kryolith-Test und warum gilt er als Schlüsselkriterium für Gießereikleidung?
Wie halten Marlan Plus 350 und Korgan über 1000 Gramm flüssigem Metall stand?
Wie senkt D3/E3-zertifizierte Kleidung die Gesamtkosten (Total Cost of Ownership, TCO)?
Fordern Sie D3/E3-Gewebemuster & Ausschreibungsunterstützung für Ihr Hüttenwerk an
Kontaktieren Sie unser Ingenieurteam zur Einsicht in die akkreditierten Prüfberichte von Korgan und Marlan Plus 350, Videoaufnahmen der 1000-g+- und Kryolith-Prüfungen sowie zur Aktualisierung Ihrer Leistungsverzeichnisse.
D3/E3-Fachberatung & Muster anfordern →