Física Textil Antiadherente y Protección Certificada contra Metal Fundido.
Desde aluminio líquido (~750 °C) hasta hierro y acero incandescentes (1400 °C+) y baños corrosivos de criolita: los tejidos ignífugos convencionales fallan en segundos en fundición. Descubra nuestros sistemas antiadherentes certificados bajo EN ISO 9185 (Clases D3 / E3) y validados con 1.050 g de aluminio fundido.

¿Por Qué el Metal Fundido Perfora la Ropa Ignífuga Estándar?
La temperatura no es el único peligro en fundición. La viscosidad del baño, la película reactiva de óxido, el calor latente de fusión y la adhesión química al tejido determinan la gravedad de las quemaduras.
Salpicadura de Aluminio Fundido
Aunque funde a menor temperatura que el hierro, el aluminio líquido es el metal fundido más peligroso para los textiles. Al oxidarse al instante forma una película adhesiva de alúmina que se pega a las fibras sintéticas, perfora el tejido y quema la piel.
Salpicadura de Hierro y Acero
Energía térmica extrema, choque convectivo e intensa radiación infrarroja. No basta con no arder: el tejido debe repeler al instante el hierro líquido y mantener intacto el sensor de piel simulada de PVC en el reverso.
Baño de Criolita Líquida
Empleada en cubas electrolíticas de aluminio primario, la criolita fundida (Na₃AlF₆) combina alta fluidez y corrosividad química, fundiendo tejidos convencionales en segundos y exigiendo validación acreditada independiente.
¿Por Qué Nunca Debe Usarse Aramida en la Capa Exterior?
Las fibras de aramida (Nomex®, Kevlar®) son excelentes frente al arco eléctrico y llamaradas, pero resultan catastróficas como capa exterior frente a metal fundido. Las gotas fundidas se adhieren químicamente a la aramida, reteniendo todo el calor sobre la prenda y provocando quemaduras de tercer grado.
Nuestra capa exterior emplea MARLAN PLUS, una matriz de ingeniería de 4 fibras (60% Viscosa Ignífuga [CV FR], 20% Lana Pura [WO], 10% Poliamida y 10% TENCEL™). La microestructura antiadherente de MARLAN PLUS obliga al metal incandescente a resbalar al suelo sin adherirse.
• El metal fundido se adhiere a la fibra.
• El calor queda atrapado sobre la prenda.
• Rápida conducción térmica hacia la piel.
• Alto riesgo de quemaduras de 3.er grado.
• Escurrimiento antiadherente (<1 s).
• La gota incandescente cae al suelo.
• La transferencia térmica tiende a cero.
• Se previenen lesiones y quemaduras.
¿Por Qué el Aluminio Líquido (~750 °C) Es Más Peligroso Que el Hierro (~1400 °C)?
El aluminio líquido posee una capacidad calorífica específica mucho mayor (cp = 1,08 J/g·K frente a 0,82 J/g·K del hierro; +32% de energía por gramo) y mayor calor latente de fusión (ΔHf = 397 J/g frente a 247 J/g del hierro; +61% más liberación térmica al solidificar y ~94 W/m·K de conductividad). MARLAN PLUS (Marlan Plus 350; 60% CV FR, 20% Lana, 10% PA, 10% TENCEL™) crea un colchón de gas Leidenfrost con cero adherencia a 357–360 g de aluminio (D3) y 208–212 g de hierro (E3).
Prevención de Quemaduras por Vapor (Steam Scald Burn) en Ropa Sudada
Bajo calor radiante de horno, el sudor líquido acumulado dentro de tejidos sintéticos o no transpirables hierve súbitamente a 100 °C (expandiéndose 1.600 veces en volumen), causando quemaduras internas de 2.º grado por escaldadura aunque el tejido exterior no arda. La arquitectura higroscópica MARLAN PLUS absorbe el sudor en fase vapor, eliminando el riesgo de Steam Scald Burn.
Colchón de Microvapor Leidenfrost en 4 Etapas ante Impactos de 780–1400 °C
Respuesta de Queratina y Vaina Lipídica
En MARLAN PLUS, la proteína de queratina del 20% de lana pura, su vaina exterior lipídica hidrófoba y el 7–9% de humedad celular ligada reciben el impacto de 780–1400 °C. (La aramida/modacrílica se moja al instante.)
Capa de Microvapor Leidenfrost
La humedad celular se vaporiza en milisegundos generando un colchón microscópico de gas entre la gota fundida y la fibra que interrumpe el contacto físico directo.
Bloqueo de Adherencia de Alúmina
Al no producirse humectación líquida, la capa reactiva de óxido de aluminio (Al₂O₃) no puede anclarse al tejido. (En aramidas la película de óxido se traba mecánicamente.)
Evacuación Gravitatoria Limpia
La gota metálica rueda fuera de la superficie en < 1 segundo por gravedad, disipando la energía de solidificación ΔHf sin transferirla al tejido.
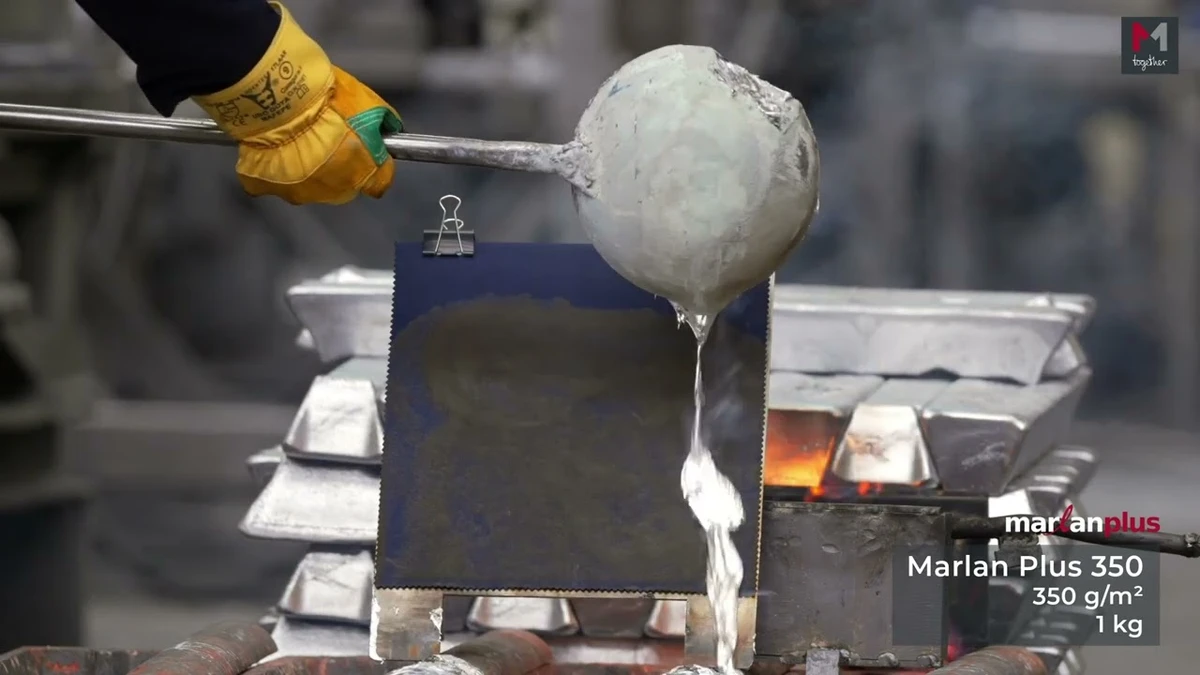
Ensayo de Salpicadura de Aluminio Fundido ISO 9185:
Registro de Rendimiento Clase D3 de Marlan Plus 350
Grabación original de laboratorio acreditado que demuestra el comportamiento antiadherente (bead-off) y la resistencia térmica Clase D3 del tejido Marlan Plus 350 (empleado en Korgan y Molten Extreme) frente a aluminio fundido a ~780 °C.
Protocolo ISO 9185 y Fases de Respuesta Térmica
Crisol a 780 °C y Bastidor a 45°
Aluminio puro fundido a ~780 °C se vierte desde el crisol sobre la probeta Marlan Plus 350 montada sobre película sensora de PVC.
Impacto y Repulsión Leidenfrost
El chorro incandescente golpea el tejido; la matriz exterior MARLAN PLUS impide el anclaje de la película de óxido de aluminio.
Escurrimiento en Menos de 1 s
Sin poder fijarse a la superficie antiadherente, el metal líquido resbala en <1 segundo por gravedad, anulando la conducción térmica.
Cero Adherencia y Sensor PVC Intacto
La inspección confirma ausencia de perforación o metal pegado y cero ampollas en la película sensora de PVC — Clase D3 certificada.
Códigos de Rendimiento EN ISO 9185:2007 y EN ISO 11612
Significado técnico, métodos de ensayo y umbrales de clasificación exigidos en pliegos de EPI para fundición:
350 g/m² Korgan vs. ~615 g/m² Molten Extreme vs. ~900+ g/m² Sistemas Pesados
Cada fibra de Marlan Plus 350 cumple una misión específica: 60% Viscosa Lenzing FR (barrera ignífuga que no funde), 20% Lana Pura (colchón de microvapor Leidenfrost y aislamiento), 10% Poliamida (esqueleto mecánico de desgarro ≥ 30 N urdimbre / ≥ 15 N trama) y 10% TENCEL™ Lyocell (absorción higroscópica del sudor). Con 350 g/m², Korgan es un -61% más ligero que los equipos pesados de cuero/aluminizados (~900+ g/m²), reduciendo frecuencia cardíaca y estrés térmico.
Prueba Extrema Marina Textil de 1.050 g de Aluminio (5,25× D2 / 3× D3)
Mientras la clase máxima D3 de EN ISO 9185 exige ≥ 350 g de aluminio líquido (validación acreditada: 357–360 g Al, 208–212 g Fe, > 100 g Criolita), en el ensayo extremo de Marina Textil se vertieron de una sola vez 1.050 g (~780 °C) de aluminio líquido (5,25× el umbral D2 y 3× el umbral D3). Resultado: < 1 s de contacto, cero adherencia metálica y cero ampollas o daños en el sensor trasero de piel simulada de PVC.
Nuestras Soluciones contra Metal Fundido
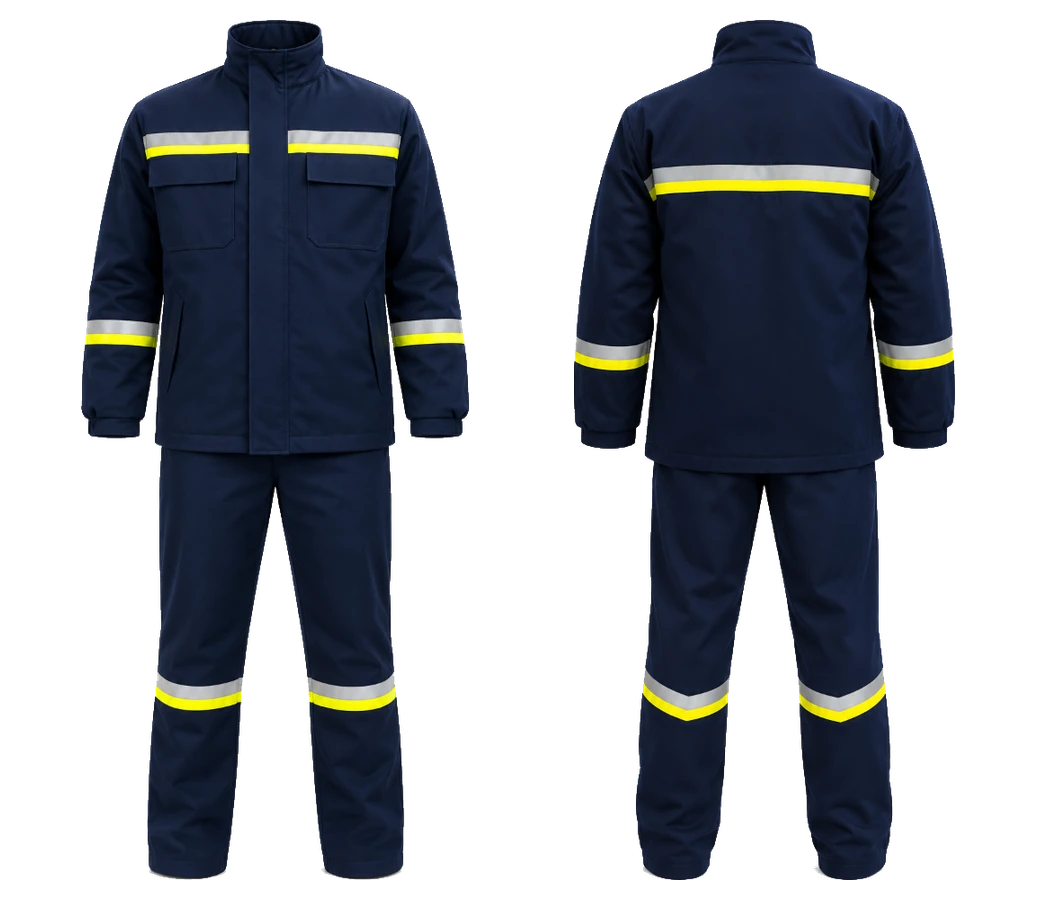
Dos sistemas profesionales optimizados según la movilidad ergonómica y la carga radiante de cada puesto en su planta:

¿Cómo Elegir el Equipo Adecuado Según la Zona Operativa?
En fundiciones metálicas, acerías y plantas de piroproceso de alta temperatura (calcinadores, ciclones precalentadores, hornos rotativos), el perfil de riesgo térmico se divide en dos grupos operativos:
Traje Korgan + Capucha FR Acoplable con Velcro (350 g/m²)
Ideal para moldeo/machos, puentes grúa y mantenimiento; en plantas de piroproceso, diseñado para desatasco con lanza de aire en ciclones precalentadores y calcinadores (soplado de polvo caliente y crudo a 900–1100 °C) y enfriadores de clínker / transportadores (calor de contacto ISO 12127 F1). Su diseño monocapa de 350 g/m² (-61% más ligero) evita el estrés térmico y la capucha con Velcro FR sella 360° cuello, nuca y hombros.
Gabán 3 Capas Molten Extreme (~615 g/m²) + Combinación Korgan
Obligatorio en sangrado de horno, colada de cuchara, escoriado y mirillas de zona de sinterización / tubo quemador de hornos rotativos (~1450 °C) bajo radiación infrarroja (IR) intensa. Aporta barrera transpirable de fieltro ISO 6942 Clase C2 (RHTI24 = 37,4 s) (no aluminizado, ni C3 ni C4). Se utiliza junto con Capucha FR Korgan, Pantalón Korgan, casco y visor dorado con 95% de reflexión IR.
Lavar en planta a máx. 40 °C (sin suavizantes ni lejía) para preservar la queratina del 20% de lana pura en MARLAN PLUS. Cuenta con 5 años de vida en almacén y capacidad de fabricación de 3.000 trajes/mes; en entregas de licitación se incluye 1 traje muestra testigo + corte de tejido de 50 × 100 cm.
Fabricado bajo aseguramiento Módulo D Universal (2163) con 1 año de garantía. Los ingenieros de BundleTec realizan auditorías EPI in situ de 5 pasos en los meses 4, 8 y 12 (integridad física, rastro térmico, costuras/reflectantes, lavado e informe HSE escrito).
Matriz Comparativa de 4 Tecnologías Textiles y Coste Total de Propiedad (TCO)
| Criterio de Rendimiento y TCO | Algodón FR Tratado Químicamente (Proban, etc.) | Mezclas Aramida / Modacrílica | Aluminizado / Cuero Pesado (~900+ g/m²) | Marlan Plus 350 (Korgan y Molten Extreme) |
|---|---|---|---|---|
| Comportamiento ante Al y Fe Líquidos | Al límite D1/D2; riesgo de perforación al perderse el apresto con lavados | Falla — el aluminio fundido se pega a la fibra y conduce calor a la piel | Refleja con lámina intacta; riesgo de atrapar metal en grietas de pliegue | D3 (357–360 g Al; prueba extrema 1.050 g) + E3 (208–212 g Fe) + escurrimiento <1 s |
| Calor Radiante y Ergonomía de Turno | C1; se endurece con los lavados y pierde transpirabilidad | C1; baja absorción de humedad genera riesgo de quemadura por vapor | Alta reflexión IR pero ~900+ g/m², nula evacuación de sudor, grave estrés térmico | Korgan: 350 g/m² (-61% más ligero, C1) | Molten Extreme: ~615 g/m² C2 (RHTI24 = 37,4 s) |
| Permanencia FR y Vida de Lavado | El acabado químico decae con aguas duras y lavados (reposición frecuente) | FR inherente, pero inadecuado en exterior para escoria y aluminio líquido | No admite lavado industrial; el recubrimiento se desprende por abrasión | FR Inherente en Fibra — Tejido 75 °C 50 Lavados (EN ISO 15797) / Planta 40 °C |
| TCO Anual y Respaldo en Campo | Consumo de 3–4 trajes/año por operario eleva el presupuesto anual | Alto coste unitario + descarte prematuro por adhesión de metal | Sustitución frecuente de lámina + inviable durante todo el turno | 60–70% menos consumo anual + 1 Año Garantía + Auditoría en Meses 4/8/12 |
Fichas Técnicas Oficiales (TDS) y Documentación de Garantía (PDF)
Evaluación Técnica para su Fundición o Planta
Indíquenos su tipo de baño o piroproceso (Al, Fe, Criolita, Horno Rotativo/Ciclón), temperatura de trabajo y dotación; definiremos juntos la prenda adecuada y la muestra de ensayo.